Medisinsk forsterket polyimidrør forbedrer pasientsikkerheten direkte ved å gi overlegen knekkmotstand, presis dimensjonskontroll og bevist biokompatibilitet i minimalt invasive prosedyrer. I 2026, ettersom kateterbaserte terapier og robotassisterte operasjoner fortsetter å utvide seg, vil den strukturelle integriteten og materielle påliteligheten til Polyimidslange for medisinsk bruk har blitt ikke-omsettelige standarder innen enhetsteknikk. Denne artikkelen bryter ned hvordan dette materialet fungerer, hvorfor det overgår alternativer, og hva klinikere og enhetsprodusenter bør vite. Hva gjør polyimidslange til det riktige valget for medisinsk utstyr Polyimid (PI) er en høyytelses ingeniørpolymer kjent for sin eksepsjonelle termiske stabilitet (kontinuerlig bruk opp til 260°C), enestående mekanisk styrke og motstand mot kjemisk nedbrytning. Når konfigurert som Forsterket medisinsk slange — typisk med flettet rustfritt stål eller fiberspiralforsterkning — den kombinerer fleksibilitet med søylestyrke, noe som muliggjør navigering gjennom kronglete anatomiske veier uten å kollapse eller knekke. Nøkkelytelsesegenskapene til polyimidrør av medisinsk kvalitet inkluderer: Veggtykkelsestoleranse så stram som ±0,0025 mm , som muliggjør ultratynne veggdesign uten å ofre sprengtrykksytelsen Ytre diameter varierer fra 0,1 mm til over 5,0 mm , som dekker mikrokateter til hylster med stor boring Biokompatibilitet i samsvar med ISO 10993-standarder, bekreftet gjennom cytotoksisitet, sensibilisering og implantasjonstesting Kompatibilitet med EtO, gamma og e-beam steriliseringsmetoder Lavt fuktopptak ( ) bevare dimensjonsstabilitet under bruk Disse egenskapene gjør Biokompatibel polyimidslange det foretrukne materialet i nevrovaskulære katetre, elektrofysiologiske kartleggingsverktøy, medikamentleveringssystemer og minimalt invasive kirurgiske instrumenter. Hvordan forsterket konstruksjon beskytter pasienter direkte Den "forsterkede" komponenten - enten spiral eller flette innebygd i rørveggen - er det som skiller standard PI-rør fra høyytelses konstruksjoner av medisinsk kvalitet. I kliniske termer forhindrer denne forsterkningen tre kritiske feilmoduser: 1. Knikfeil under navigering I kronglete kar – slik som aortabuen eller intrakraniale arterier – kan uforsterkede slanger bøyes, hindre strømmen og risikere perforering av karet. Flettet forsterkning fordeler bøyespenningen i omkretsen, og reduserer knekkrisikoen med over 60 % sammenlignet med ikke-armerte alternativer ved tilsvarende veggtykkelse. 2. Kollaps under negativt trykk Aspirasjonskatetre må opprettholde luminal åpenhet under høyt undertrykk. Spoleforsterket polyimidrør opprettholder kollapsmotstanden som overskrider -600 mmHg , som sikrer pålitelig aspirasjonsytelse i slagintervensjon og prosedyrer for gjenfinning av blodpropp. 3. Dreiemomentoverføringstap Nøyaktig retningskontroll er avgjørende i elektrofysiologi og nevrovaskulære prosedyrer. Flettevinkel og hakke teller inn medisinsk forsterket polyimidrør er konstruert for å oppnå 1:1 dreiemomentrespons, noe som betyr at legens rotasjon ved håndtaket oversettes direkte til tuppbevegelse uten etterslep eller pisk. Polyimid vs. alternative materialer: Sammenligning av ytelse Enhetsingeniører evaluerer regelmessig polyimid mot PTFE, KIKK og Pebax for slangeapplikasjoner. Tabellen nedenfor oppsummerer viktige ytelsesforskjeller som er relevante for pasientsikkerhetsresultater: Eiendom Polyimid (PI) PTFE PEEK Pebax Veggtykkelse (min) 0,012 mm 0,05 mm 0,10 mm 0,08 mm Strekkstyrke (MPa) 170–200 20–35 100–170 35–55 Maks driftstemperatur (°C) 260 260 250 140 Knikmotstand Utmerket Dårlig Bra Moderat Biokompatibilitet (ISO 10993) Sertifisert Sertifisert Sertifisert Sertifisert Radiopasitet (med fyllstoff) Oppnåelig Begrenset Oppnåelig Oppnåelig Tabell 1: Sammenligning av materialytelse for medisinske slangeapplikasjoner (typiske verdier; faktiske resultater avhenger av spesifikk formulering og forsterkningskonfigurasjon) Kliniske applikasjoner driver etterspørselen i 2026 Det globale markedet for minimalt invasive kirurgiske instrumenter anslås å overgå 60 milliarder dollar innen 2026 , med kateterbaserte enheter som står for en betydelig andel. Forsterket medisinsk slange laget av polyimid er sentralt i flere kategorier av høyvekstprosedyrer: Veksthastighet for sentrale kliniske applikasjoner ved bruk av medisinsk forsterket polyimidrør (2022–2026) Nevrovaskulære katetre 38 % Elektrofysiologiske verktøy 32 % Legemiddelleveringssystemer 27 % Robotiske kirurgiske instrumenter 44 % Endoskopi tilbehør 21 % Kilde: Anslag for industrimarkedsanalyse, 2026. Prosentandeler representerer kumulativ vekst 2022–2026. Spesielt robotiske kirurgiske systemer krever rør med ekstremt konsistente mekaniske egenskaper på tvers av batchproduksjon – en spesifikasjon der Biokompatibel polyimidslange produsert under GMP-kompatible forhold har en klar produksjonsfordel. Regulatoriske og biokompatibilitetsstandarder som betyr noe Pasientsikkerheten begynner før en enhet kommer inn i operasjonssalen. Overholdelse av regelverk sikrer det Polyimidrør for medisinsk bruk har blitt evaluert i forhold til anerkjente internasjonale standarder: ISO 10993 — Biologisk evaluering av medisinsk utstyr: cytotoksisitet, sensibilisering, genotoksisitet, implantasjon USP klasse VI — Plastklassifisering for systemisk injeksjons- og implantasjonstesting ISO 13485 — Kvalitetsstyringssystemer for produsenter av medisinsk utstyr FDA 21 CFR — Materialsamsvar for enheter som kommer inn på amerikanske markeder GMP-produksjon — Prosesskontroller inkludert renromsekstrudering, inline dimensjonal inspeksjon og sporbarhetsdokumentasjon Produsenters innkjøp medisinsk forsterket polyimidrør should request full material traceability documentation, lot-specific test certificates, and evidence of validated processes—not just material data sheets. Produksjonspresisjon: hvorfor toleranser definerer pasientutfall I et koronarkateter med en ytre diameter på 1,8 mm, en dimensjonal variasjon på akkurat 0,05 mm kan påvirke den hemodynamiske profilen, enhetens sporbarhet og kompatibilitet med ledekatetre. Produksjonsmiljøet påvirker disse resultatene direkte. Nøkkelproduksjonsevner som kreves for konsistent Forsterket medisinsk slange produksjon inkluderer: Ekstruderingsmiljøer i renrom (ISO klasse 7 eller bedre) for å kontrollere partikkelforurensning Flerlags co-ekstruderingsevne for smørende indre lag (PTFE/HDPE) kombinert med PI-strukturlag Automatisert lasermikrometer OD/ID-inspeksjon ved linjehastighet, som fanger opp 100 % av produksjonen Kontrollert flettevinkel og plukketall med dokumenterte prosessparametere per SKU Valideringstesting av trekkraft, sprengningstrykk og knekkradius per ferdig parti Dimensjonskonsistens på tvers av produksjonspartier — OD-varians (mm) over 12 måneder 0.040 0.030 0.020 0.010 0.000 Jan feb mars apr mai jun jul august sep okt nov des Begrens OD-avvik holdt seg konsekvent godt under ±0,025 mm toleranseterskel på tvers av alle produksjonspartier Overflatebehandling og smøreevne: The Last Mile of Patient Safety Selv strukturelt feilfri slange kan forårsake vaskulær traume hvis overflaten skaper friksjon under fremføring. Overflatebehandling av Biokompatibel polyimidslange er derfor et kritisk trinn i produksjonsprosessen: Hydrofilt belegg : Reduserer overflatefriksjonen med opptil 90 % når det er vått, muliggjør jevn navigering gjennom vaskulaturen med minimal endotelskade PTFE fôr : Gir et kjemisk inert indre lumen med lav friksjon for kompatibilitet med ledetråd og medikamentkompatibilitet Røntgentette markeringsbånd : Integrerte vismut- eller bariumsulfatmarkører tillater fluoroskopisk visualisering i sanntid, noe som reduserer risikoen for posisjonsfeil under komplekse prosedyrer Antimikrobielle belegg : Under evaluering for langtidsholdige kateterapplikasjoner for å redusere kateterassosierte infeksjonsrater Om NINGBO LINSTANT POLYMER MATERIALS CO., LTD. Siden etableringen i 2014 , NINGBO LINSTANT POLYMER MATERIALS CO., LTD. har spesialisert seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologi for medisinske polymerslanger. Vårt dedikerte løfte til produsenter av medisinsk utstyr er vår forpliktelse til presisjon, sikkerhet, mangfoldige prosessutviklingsevner og konsistent produksjon. LINSTANT driver et renseverksted som strekker seg over nesten 20.000 kvadratmeter , fullt ut i samsvar med GMP-kravene. Vår produksjonsinfrastruktur inkluderer: 15 importerte ekstruderingslinjer med forskjellige skruestørrelser og enkelt-/dobbelt-/tri-lags co-ekstruderingsmuligheter 8 PEEK ekstruderingslinjer for høyytelses engineering polymerrør 2 sprøytestøpelinjer Nesten 100 sett av veving, fjæring og belegningsutstyr 40 sett av sveise- og formingsutstyr Vår produktportefølje dekker ekstruderte enkelt-/flerlagsrør, enkelt-/flerlumenrør, enkelt-/dobbelt-/trilags ballongslanger, spiral-/flettede forsterkede hylster, spesialkonstruksjonsmateriale PEEK/PI-rør og ulike overflatebehandlingsløsninger – noe som gir en komplett produksjonspartner for enhetsutviklere over hele verden. Ofte stilte spørsmål Q1: Hva er forskjellen mellom spiralforsterkede og fletteforsterkede polyimidrør? Spoleforsterkning gir overlegen knekkmotstand og kollapsmotstand under negativt trykk, noe som gjør den ideell for aspirasjonskatetre. Fletteforsterkning utmerker seg i dreiemomentoverføring og skyvbarhet, noe som gjør den til det foretrukne valget for styrbare og navigerbare kateterskaft. Spørsmål 2: Er biokompatible polyimidrør trygge for langsiktige implanterbare applikasjoner? Polyimid har vist biokompatibilitet i henhold til ISO 10993 for kort- og mellomlang kontakt. For langsiktige eller permanente implanterbare applikasjoner kreves evaluering i henhold til ISO 10993-6 (implantasjonstesting) med det spesifikke materialpartiet og prosessforholdene. Mange produsenter av nevro- og hjerteimplantater bruker PI i kombinasjon med beskyttende ytre belegg for langtidsbruk. Q3: Kan medisinsk forsterket polyimidrør leveres i tilpassede dimensjoner? Ja. Anerkjente produsenter tilbyr tilpassede OD/ID-kombinasjoner, veggtykkelseskonfigurasjoner, forsterkningsmønstre og lengdespesifikasjoner. Tilpasset verktøy kreves vanligvis for ikke-standard dimensjoner. Prototypes ledetider varierer fra 4 til 8 uker avhengig av kompleksitet. Q4: Hvilke steriliseringsmetoder er kompatible med polyimidslanger for medisinsk bruk? Polyimidslanger er kompatible med EtO (etylenoksid), gammabestråling og e-strålesterilisering. Dampautoklavsterilisering anbefales generelt ikke for PI på grunn av hydrolyserisiko ved forlenget høye temperaturer. Den spesifikke steriliseringsmetoden bør valideres med produsenten for den nøyaktige materialformuleringen og konstruksjonen som brukes. Spørsmål 5: Hvordan evaluerer jeg kvaliteten til en forsterket medisinsk slangeleverandør? Be om ISO 13485-sertifisering, GMP-anleggsrevisjonsrapporter, materialsporbarhetsdokumentasjon, partispesifikke dimensjonale testdata og biokompatibilitetstestsertifikater som refererer til den spesifikke polymerformuleringen. En kvalifisert leverandør bør kunne gi dokumentert prosessvalidering for hver rørkonstruksjon, ikke bare generiske materialdatablader.


-
30Apr-2026Hvordan bidrar medisinsk forsterket polyimidslange til pasientsikkerhet i 2026?
-
23Apr-2026Hva er forskjellene mellom medisinske og standard varmekrympeslanger?Medisinske varmekrympeslanger er fundamentalt forskjellige fra standard industrielle versjoner – ikke bare i materialsammensetning, men i regulatoriske standarder, dimensjonstoleranser, biokompatibilitetskrav og prosessforhold. Hvis du kjøper slanger for et kateter, endoskop eller implanterbar enhet, er det avgjørende å forstå disse forskjellene for produktsikkerhet og samsvar med forskrifter. Denne artikkelen bryter ned alle store forskjeller mellom varmekrympeslanger av medisinsk kvalitet og standard, med data, applikasjonskontekst og praktisk veiledning for enhetsprodusenter. Regulatoriske og biokompatibilitetsstandarder Det mest grunnleggende skillet mellom et medisinsk varmekrympeslange og et standard er regulatorisk sporbarhet. Slanger av medisinsk kvalitet må overholde ISO 10993 (Biological Evaluation of Medical Devices), som inkluderer testing av cytotoksisitet, sensibilisering og systemisk toksisitet. Standard industrirør har ingen slike krav. For enheter beregnet på det amerikanske markedet, gjelder FDA 21 CFR Part 820 kvalitetssystemforskrifter. Det europeiske markedet krever MDR 2017/745-samsvar. Disse er ikke omsettelige for alle slanger som kommer i kontakt med pasienten - direkte eller indirekte. Sammenligning av viktige samsvarskrav for medisinsk vs. standard varmekrympeslange Krav Medisinsk krympeslange Standard krympeslange Biokompatibilitetstesting ISO 10993 kreves Ikke nødvendig Produksjonsmiljø GMP renrom (ISO klasse 7 eller bedre) Standard industrianlegg Materialsporbarhet Full sporbarhet kreves Vanligvis ikke tilgjengelig Regulatorisk arkivstøtte DMF / teknisk fil tilgjengelig Ikke aktuelt Steriliseringskompatibilitet EtO, gamma, e-beam validert Ikke validert Materialsammensetning og renhet Standard varmekrympeslanger er vanligvis laget av polyolefin, PVC eller nylon, og kan inneholde myknere, stabilisatorer eller flammehemmere som ikke er evaluert for biologisk sikkerhet. Medisinske varmekrympeslanger bruker høyt rensede polymerer – slik som PTFE, FEP, PET, PEBA eller Nylon 12 – valgt spesielt for deres kjemiske treghet og ekstraherbare profiler. For eksempel kan PTFE-basert medisinsk krympeslange tåle temperaturer opp til 260°C og viser nesten null fuktighetsabsorpsjon, noe som gjør den egnet for langsiktige implantatbelegg og kateterkonstruksjon. I motsetning til dette er standard polyolefinrør generelt vurdert til 135 °C uten biokompatibilitetsvalidering. Vanlige materialer av medisinsk kvalitet og deres primære brukstilfeller: PTFE / FEP — Kateterforinger, ledetrådshylster, høytemperaturapplikasjoner PET — Ballongkateterkonstruksjon, strekkavlastning PEBA (Pebax) — Fleksible ytre jakker, nevrovaskulære katetre Nylon 12 — Multi-lumen slange, medikamentleveringskomponenter KIT — Strukturelle komponenter med høy styrke, endoskopskaft Dimensjonstoleranser og krympeforholdspresisjon Sammenstilling av medisinsk utstyr krever tett dimensjonskontroll. Et kateterspissbelegg eller ballongfestepunkt kan ha en tillatt veggtykkelsestoleranse på ±0,01 mm eller mindre . Standard varmekrympeslanger produseres vanligvis med ±0,1 mm eller større toleranser – en tidoblet forskjell som direkte kan påvirke enhetens ytelse eller pasientsikkerhet. Krympeforhold i medisinske applikasjoner er nøyaktig konstruert - vanligvis 2:1, 3:1 eller til og med 4:1 - med gjenvunnet diameter validert til innenfor mikron av spesifikasjonen. Standardprodukter tilbyr lignende forhold, men uten valideringsdokumentasjonen som kreves for enhetsproduksjon. new Chart(document.getElementById('toleranceChart'), { type: 'bar', data: { labels: ['Wall Thickness Tolerance (mm)', 'OD Tolerance (mm)', 'Shrink Temp Variance (°C)'], datasets: [ { label: 'Medical Heat Shrink Tube', data: [0.01, 0.02, 2], backgroundColor: '#66bb6a', borderRadius: 4 }, { label: 'Standard Heat Shrink Tube', data: [0.1, 0.15, 10], backgroundColor: '#b0bec5', borderRadius: 4 } ] }, options: { responsive: true, maintainAspectRatio: false, plugins: { legend: { display: false }, title: { display: false } }, scales: { y: { beginAtZero: true, title: { display: true, text: 'Tolerance Value', color: '#555' }, ticks: { color: '#555' }, grid: { color: 'rgba(0,0,0,0.06)' } }, x: { ticks: { color: '#555' }, grid: { display: false } } } } }); Medisinsk krympeslange Standard krympeslange Produksjonsmiljø og prosesskontroll Medisinsk krympeslangeproduksjon foregår i GMP-kompatible renromsmiljøer , hvor luftbårne partikler, temperatur, fuktighet og personelltilgang er strengt kontrollert. Ekstrusjonsprosesser overvåkes kontinuerlig, med in-line målesystemer som sikrer dimensjonskonsistens på tvers av hver meter med rør som produseres. Standard industrirør produseres i åpne fabrikkmiljøer uten krav til renrom. Selv om dette er helt egnet for ledningsnett eller kabelbunting, introduserer det forurensningsrisikoer som er uforenlige med montering av medisinsk utstyr. Viktige produksjonskontroller i produksjon av medisinsk kvalitet 100 % dimensjonal inspeksjon med lasermikrometer på hver ekstruderingslinje Materialsertifisering på batchnivå med Certificate of Conformance (CoC) og Certificate of Analysis (CoA) Renromsklassifisering av ISO-klasse 7 eller bedre (partikkelantall ≤352 000 per m³ ved 0,5 µm) Full dokumentasjonspakke tilpasset 21 CFR Part 820 og ISO 13485 Endre kontrollprosedyrer for å varsle kunder om eventuelle råvare- eller prosessendringer Funksjonell ytelse i medisinske apparater Utover materiale og prosess, er medisinske varmekrympeslanger konstruert for å levere spesifikke funksjonelle egenskaper som standardrør ganske enkelt ikke kan garantere. Disse inkluderer konsistent klebemiddelytelse, forutsigbart sprengningstrykk etter krymping, kinkmotstand langs definerte bøyeradiuser og smørende indre overflatefinish målt i friksjonskoeffisientverdier. For produksjon av ballongkateter må krympeslangens gjenvinningskraft og temperaturprofil være tett tilpasset ballongmaterialet for å forhindre delaminering eller ujevn veggdannelse. Gjenopprettingstemperaturer for PET varmekrympe av medisinsk kvalitet varierer vanligvis fra 130 °C til 160 °C , med et prosessvindu på ±5°C for å sikre konsistente resultater. new Chart(document.getElementById('performanceChart'), { type: 'line', data: { labels: ['100°C','110°C','120°C','130°C','140°C','150°C','160°C','170°C'], datasets: [ { label: 'Medical Grade Recovery (%)', data: [0, 5, 20, 55, 90, 98, 99, 99], borderColor: '#43a047', backgroundColor: 'rgba(67,160,71,0.08)', tension: 0.4, fill: true, pointRadius: 4 }, { label: 'Standard Grade Recovery (%)', data: [0, 8, 30, 60, 82, 90, 93, 95], borderColor: '#90a4ae', backgroundColor: 'rgba(144,164,174,0.08)', tension: 0.4, fill: true, pointRadius: 4 } ] }, options: { responsive: true, maintainAspectRatio: false, plugins: { legend: { display: false } }, scales: { y: { beginAtZero: true, max: 110, title: { display: true, text: 'Recovery Rate (%)', color: '#555' }, ticks: { color: '#555' }, grid: { color: 'rgba(0,0,0,0.06)' } }, x: { title: { display: true, text: 'Temperature', color: '#555' }, ticks: { color: '#555' }, grid: { display: false } } } } }); Gjenoppretting av medisinsk karakter (%) Standardkaraktergjenoppretting (%) Vanlige medisinske applikasjoner Medisinske varmekrympeslanger tjener et bredt spekter av kliniske og enhetsproduksjonsapplikasjoner. Nedenfor er de vanligste brukstilfellene: Ballongkateter fabrikasjon — Forming og laminering av ballongvegger fra PET- eller nylonrør Kateterspissen dannes — Forming av myke distale spisser og strekkavlastningsseksjoner Flettet kappemontering — Konsoliderer fletteforsterkningslag med en ytre jakke Guidewire og stilettbelegg — Gir elektrisk isolasjon og overflatebeskyttelse Endoskop kanalforing — PTFE-basert krympeslange for indre overflater med lav friksjon Implanterbar blyisolasjon — Langsiktig biokompatibilitetssertifisert belegg for hjerte- og nevrale ledninger Om NINGBO LINSTANT POLYMER MATERIALS CO., LTD. Siden etableringen i 2014, NINGBO LINSTANT POLYMER MATERIALS CO., LTD. har spesialisert seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologi for medisinske polymerslanger. Vårt dedikerte løfte til produsenter av medisinsk utstyr er vår forpliktelse til presisjon, sikkerhet, mangfoldige prosessutviklingsevner og konsekvent produksjon. LINSTANT har et renseverksted som spenner over nesten 20.000 kvadratmeter og overholder GMP-kravene. Våre fasiliteter inkluderer 15 importerte ekstruderingslinjer med forskjellige skruestørrelser og enkelt-/dobbelt-/trilags co-ekstruderingsmuligheter, åtte PEEK-ekstruderingslinjer, to sprøytestøpelinjer, nesten 100 sett med utstyr for veving/fjæring/belegging, og førti sett med sveise- og formingsutstyr. Disse ressursene sikrer samlet en effektiv gjennomføringskapasitet for bestillinger. Virksomhetsomfang: Våre produkter dekker et bredt spekter av størrelser, inkludert ekstruderte enkelt-/flerlagsrør, enkelt-/flerlumenrør, enkelt-/dobbelt-/trilags ballongslanger, spiral/flettede forsterkede hylster, spesialkonstruksjonsmateriale PEEK/PI-rør og ulike overflatebehandlingsløsninger. Ofte stilte spørsmål Q1: Kan et medisinsk varmekrympeslange brukes i applikasjoner med direkte pasientkontakt? Ja, forutsatt at slangen er testet og sertifisert i henhold til ISO 10993 for den spesifikke kontakttypen og varigheten (overflatekontakt, blodkontakt eller implantat). Verifiser alltid materialet og partidokumentasjonen før bruk i direkte kontaktapplikasjoner. Spørsmål 2: Hvilke krympeforhold er tilgjengelige for varmekrympeslange av medisinsk kvalitet? Medisinske varmekrympeslanger are typically available in 2:1, 3:1, and 4:1 shrink ratios. The selection depends on the substrate OD and the required recovered ID. Custom ratios can be developed for specific device assemblies. Q3: Krever et medisinsk varmekrympeslange spesielt prosessutstyr? Ja. Materialer av medisinsk kvalitet som PTFE og PET krever nøyaktige temperaturkontrollerte varmepistoler eller ovnssystemer. Inkonsekvent varmepåføring kan føre til ujevn veggtykkelse eller ufullstendig gjenvinning. Validerte prosessparametere skal alltid brukes og dokumenteres. Q4: Hvordan bekrefter jeg steriliseringskompatibiliteten til et medisinsk varmekrympeslange? Be om steriliseringsvalideringsdata fra leverandøren din. Anerkjente produsenter av medisinske slanger vil gi testrapporter som dekker EtO (etylenoksid), gammastråling og/eller e-stråle steriliseringsmetoder, inkludert eventuelle dimensjonelle eller mekaniske egenskapsendringer observert etter sterilisering. Spørsmål 5: Er tilpasset dimensjonering tilgjengelig for medisinske varmekrympeslanger? Ja. Erfarne produsenter kan produsere medisinske varmekrympeslanger i tilpassede indre og ytre diametre, veggtykkelser, lengder og fargekodede konfigurasjoner. Ved å sende inn detaljerte dimensjonale tegninger og søknadskrav vil leverandørene kunne utvikle en matchende spesifikasjon. function toggleFaq(btn) { var answer = btn.nextElementSibling; var icon = btn.querySelector('.faq-icon'); var isOpen = answer.style.display === 'block'; answer.style.display = isOpen ? 'none' : 'block'; icon.textContent = isOpen ? ' ' : '−'; icon.style.transform = isOpen ? 'rotate(0deg)' : 'rotate(180deg)'; }
-
16Apr-2026Hvordan forbedrer endoskopinnføringsrør minimalt invasive prosedyrer?Endoskopinnføringsrør forbedre minimalt invasive prosedyrer ved å gi den nøyaktige kombinasjonen av fleksibilitet, dreiemomentkontroll og strukturell integritet som er nødvendig for å navigere i kompleks indre anatomi uten kirurgisk innsnitt. Innføringsrøret er den funksjonelle ryggraden i ethvert fleksibelt endoskop – som styrer hvor effektivt en lege kan nå, visualisere og behandle målvev i mage-tarmkanalen, luftveiene, urinsystemet eller leddhulene. Ettersom minimalt invasiv kirurgi har utvidet seg på tvers av spesialiteter, har konstruksjonen av endoskopinnføringsrøret blitt stadig mer sofistikert. Flerlags polymerkonstruksjon, forsterkede flettede eller kveilte strukturer og presisjonsoverflatebehandlinger gjør det nå mulig for endoskoper å nå anatomiske steder som tidligere kun var tilgjengelige gjennom åpen kirurgi. Denne artikkelen undersøker de strukturelle, materielle og funksjonelle designtrekkene som gjør det moderne endoskopinnføringsrøret sentralt i minimalt invasiv klinisk praksis. Hva endoskopinnføringsrøret må utføre klinisk Et endoskopinnføringsrør må tilfredsstille flere samtidige og ofte konkurrerende mekaniske krav under en prosedyre. Å forstå disse kravene forklarer hvorfor komponenten er konstruert med en slik presisjon: Skyvbarhet: overføre aksial kraft fra operatørens hånd for å føre skopet gjennom tarmslynger eller kronglete luftveier Dreiemomentrespons: konverterer håndtaksrotasjon til presis tuppretningsendring med minimal etterslep eller opprulling Fleksibilitetsgradient: være relativt fast ved det proksimale skaftet for kontroll, mykner gradvis mot den distale tuppen for å redusere slimhinnetraumer Lumen åpenhet: huser flere arbeidskanaler (luft/vann, sug, instrument, bildefiber) uten kompresjon eller blokkering under bøying Knekkmotstand: opprettholder fullt tverrsnitt selv når den er bøyd til spisse vinkler i trange anatomiske rom Ingen enkelt materiale kan oppfylle alle disse kravene. Det moderne endoskopinnføringsrøret oppnår denne balansen gjennom en nøye konstruert flerlags komposittkonstruksjon. Flerlagskonstruksjon: Hvordan hvert lag bidrar til ytelse Et høyytelses endoskopinnføringsrør består vanligvis av fire funksjonelle lag, som hver er konstruert uavhengig for å bidra med spesifikke mekaniske eller biokompatibilitetsegenskaper: Innerforing Det innerste laget - vanligvis PTFE eller polyimid - gir en jevn overflate med lav friksjon for arbeidskanalinstrumenter (biopsitang, injeksjonsnåler, snarer) og letter væskestrøm for luftinnblåsing, vanning og suging. PTFE-foringer oppnår friksjonskoeffisienter så lave som 0.04 , reduserer motstanden mot instrumentpassasje betydelig og forlenger verktøyets levetid. Spole eller fletteforsterkningslag Forsterkningslaget definerer innføringsrørets mekaniske karakter. To design er i vanlig bruk: Spoleforsterkning: en spiralviklet spole av rustfritt stål eller nitinol som gir aksial trykkmotstand og kinkbeskyttelse. Spolestigning kontrollerer balansen mellom fleksibilitet og skyvbarhet. Fletteforsterkning: et sammenvevd trådnett (rustfritt stål, nitinol eller polymer med høy fasthet) som gir overlegen dreiemomentoverføring - vanligvis 85–97 % dreiemomenteffektivitet — ved å fordele torsjonsbelastningen perifert over hele akselen. Noen avanserte design av endoskopinnføringsrør kombinerer både spole- og flettelag i en hybridkonfigurasjon, og oppnår kinkmotstand fra spolen og momentrespons fra flettet samtidig. Ytterjakke Den ytre jakken definerer rørets ytre profil, overflatefølelse og biokompatibilitet. Materialer som Pebax (polyeterblokkamid), polyuretan og silikonblandinger av medisinsk kvalitet er valgt basert på nødvendig durometer, kjemisk motstandsdyktighet og steriliseringskompatibilitet. Durometer profilering – varierende stivhet av ytre jakkemateriale langs skaftlengden – er et nøkkelverktøy for å skape den proksimale-til-distale fleksibilitetsgradienten som er kritisk for klinisk brukbarhet. Overflatebehandling Den ytterste overflaten av endoskopinnføringsrøret er behandlet for å redusere pasientens ubehag og prosedyreresistens. Hydrofile belegg reduserer overflatefriksjonen med opptil 90 % når fuktet, muliggjør jevn passasje gjennom slimhinnevev med minimalt traumer. Antimikrobielle overflatebehandlinger brukes også i visse enhetskategorier for å redusere infeksjonsrisiko under langvarige prosedyrer. Fleksibilitetsgradientdesign: nøkkelen til atraumatisk navigasjon Den mest klinisk viktige designfunksjonen til et moderne endoskopinnføringsrør er dens variabel stivhetsprofil . Ensartet stivhet langs skaftet skaper uakseptable avveininger: et skaft som er stivt nok til tilstrekkelig skyvbarhet forårsaker slimhinnetraumer og pasientubehag ved den distale spissen; et skaft som er mykt nok for atraumatisk distal navigasjon mangler den proksimale stivheten som trengs for kontroll. Konstruerte fleksibilitetsgradienter løser dette ved å dele akselen inn i soner med definerte mekaniske egenskaper: (function() { var ctx = document.getElementById('flexChart').getContext('2d'); new Chart(ctx, { type: 'line', data: { labels: ['0 cm', '20 cm', '40 cm', '60 cm', '80 cm', '100 cm', '120 cm', '140 cm'], datasets: [ { label: 'Profiled Insertion Tube (Variable Stiffness)', data: [92, 85, 75, 60, 45, 30, 18, 8], borderColor: '#3aaa72', backgroundColor: 'rgba(58,170,114,0.12)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5 }, { label: 'Uniform Stiffness Tube', data: [50, 50, 50, 50, 50, 50, 50, 50], borderColor: '#a8d5b5', backgroundColor: 'rgba(168,213,181,0.07)', tension: 0, pointRadius: 4, fill: true, borderWidth: 2, borderDash: [6, 3] } ] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1d6b45' } }, title: { display: true, text: 'Relative Stiffness Profile: Profiled vs. Uniform Endoscope Insertion Tube', font: { size: 15, weight: 'bold' }, color: '#3aaa72', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 100, ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { color: '#e6f7ee' }, title: { display: true, text: 'Relative Stiffness (%)', color: '#3aaa72', font: { size: 13 } } }, x: { ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { display: false }, title: { display: true, text: 'Shaft Position (proximal → distal)', color: '#3aaa72', font: { size: 13 } } } } } }); })(); Denne gradienten oppnås gjennom kontrollerte endringer i ytre jakke durometer, flettetetthet (plukk per tomme) og spolestigning på tvers av definerte akselsegmenter - en prosess som krever presise ekstruderings- og etterbehandlingsevner. Materialvalg for endoskopinnføringsrør: En sammenlignende oversikt Å velge riktig materialkombinasjon for hvert lag av endoskopinnføringsrøret er en sentral ingeniørbeslutning. Følgende tabell oppsummerer de mest brukte materialene og deres kliniske roller: Lag Vanlig materiale Nøkkeleiendom Klinisk fordel Innerforing PTFE, polyimid Lav friksjon (COF 0,04–0,10) Glatt instrumentpassasje, væskestrøm Forsterkning SS-tråd, Nitinol, PET-flett Høy strekk-/momentstyrke Knikmotstand, momentkontroll Ytterjakke Pebax, polyuretan Variabel durometer (25A–72D) Stivhetsgradient, biokompatibilitet Overflatebelegg Hydrofilt belegg, PTFE spray Friksjonsreduksjon opp til 90 % Atraumatisk innsetting, pasientkomfort Tabell 1: Materialvalg etter lag i endoskopinnføringsrørkonstruksjon Kliniske applikasjoner på tvers av endoskopiske spesialiteter Endoskopinnføringsrør er konfigurert forskjellig avhengig av den anatomiske tilgangsveien og prosedyrekravene til hver spesialitet: Gastrointestinal endoskopi Gastroskop for øvre GI bruker vanligvis innføringsrør av 9–11 mm OD med moderat fleksibilitet for å navigere i spiserøret, magen og tolvfingertarmen. Koloskop krever lengre skaft (opptil 160 cm) med en mer uttalt proksimal-til-distal stivhetsgradient for å sløyfe gjennom sigmoideum og ascendens kolon uten å forårsake ubehag for pasienten. Bronkoskopi og pulmonologi Fleksible bronkoskopinnføringsrør må oppnå ytre diametre under 6 mm for å få tilgang til subsegmentale bronkier, samtidig som tilstrekkelig stivhet opprettholdes for transbronkiale biopsiprosedyrer. Ultratynne bronkoskoper for evaluering av perifere lungeknuter bruker innføringsrør så små som 3,0 mm OD . Urologi og Ureteroskopi Fleksible ureteroskoper navigerer urinlederen for å nå nyrebekkensteinen. Innføringsrørene deres må tåle overskridelse av aktive avbøyningsvinkler 270 grader samtidig som arbeidskanalens åpenhet opprettholdes – et krav som krever spesialisert spiralflettet hybridforsterkning for å forhindre intern kanalkollaps ved maksimal avbøyning. ERCP og duodenoskopi Duodenoskoper for sidevisning for ERCP-prosedyrer setter ytterligere momentkrav til innføringsrøret, siden skopet må roteres aksialt for å justere heismekanismen med Vaters ampulla. Høyt dreiemoment flettet forsterkning er avgjørende for presis biliær kanylering. (function() { var ctx2 = document.getElementById('odChart').getContext('2d'); new Chart(ctx2, { type: 'bar', data: { labels: ['Gastroscope', 'Colonoscope', 'Bronchoscope', 'Ureteroscope', 'Duodenoscope'], datasets: [{ label: 'Typical Insertion Tube OD (mm)', data: [10, 11.5, 5.5, 3.0, 13.5], backgroundColor: ['#3aaa72', '#5dba88', '#82cca0', '#a8ddb8', '#c8eeda'], borderRadius: 7, borderSkipped: false, }] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1d6b45' } }, title: { display: true, text: 'Typical Endoscope Insertion Tube Outer Diameter by Specialty (mm)', font: { size: 15, weight: 'bold' }, color: '#3aaa72', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 18, ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { color: '#e6f7ee' }, title: { display: true, text: 'OD (mm)', color: '#3aaa72', font: { size: 13 } } }, x: { ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { display: false } } } } }); })(); Steriliseringskompatibilitet og holdbarhet under gjentatt behandling Fleksible endoskoper desinfiseres eller steriliseres på høyt nivå mellom hver pasientbruk, og utsetter innføringsrøret for gjentatt kjemisk og termisk eksponering. Materialvalg må ta hensyn til langsiktig holdbarhet under disse reprosesseringssyklusene. Reprosesseringsmetode PTFE Liner Pebax jakke SS Braid Høynivådesinfeksjon (HLD) Kompatibel Kompatibel Kompatibel EtO-sterilisering Kompatibel Kompatibel Kompatibel Gammabestråling Kompatibel Doseavhengig Kompatibel Autoklav (134 °C) Kompatibel Ikke anbefalt Kompatibel Tabell 2: Sterilisering og reprosesseringskompatibilitet ved innføringsrørlagsmateriale For gjenbrukbare fleksible endoskoper må ytre jakkematerialer opprettholde dimensjonsstabilitet og overflateintegritet gjennom hundrevis av HLD-sykluser . Polyuretan- og Pebax-jakker formulert for endoskopbruk er testet for å beholde mekaniske egenskaper etter langvarig kjemisk eksponering for glutaraldehyd, pereddiksyre og ortoftalaldehyddesinfeksjonsmidler. Om NINGBO LINSTANT POLYMER MATERIALS CO., LTD. Siden etableringen i 2014 har NINGBO LINSTANT POLYMER MATERIALS CO., LTD. har spesialisert seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologi for medisinske polymerslanger. Vårt dedikerte løfte til produsenter av medisinsk utstyr er vår forpliktelse til presisjon, sikkerhet, mangfoldige prosessutviklingsevner og konsistent produksjon . LINSTANT driver et renseverksted som strekker seg over nesten 20.000 kvadratmeter , fullt ut i samsvar med GMP-kravene. Våre fasiliteter inkluderer 15 importerte ekstruderingslinjer med forskjellige skruestørrelser og enkelt-/dobbelt-/trelags ko-ekstruderingsmuligheter, åtte PEEK-ekstruderingslinjer, to sprøytestøpelinjer, nesten 100 sett med utstyr for veving, fjæring og belegg , og førti sett med sveise- og formingsutstyr – som samlet sikrer effektiv oppfyllelseskapasitet for globale OEM/ODM-ordrer. Vårt produktspekter dekker ekstruderte enkelt-/flerlagsrør, enkelt-/flerlumenrør, enkelt-/dobbelt-/trilags ballongslanger, spiral/flettede forsterkede hylster, spesialteknisk materiale PEEK/PI-rør, komponenter til endoskopinnføringsrør og ulike overflatebehandlingsløsninger. Ofte stilte spørsmål .faq-item-lg { border: 1px solid #a8ddb8; border-radius: 8px; margin-bottom: 12px; overflow: hidden; transition: box-shadow 0.2s; } .faq-item-lg:hover { box-shadow: 0 4px 18px rgba(58,170,114,0.15); } .faq-question-lg { background: linear-gradient(90deg, #3aaa72 0%, #7dd4a8 100%); color: #ffffff; font-size: 16px; font-weight: bold; padding: 14px 18px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; transition: background 0.2s; } .faq-question-lg:hover { background: linear-gradient(90deg, #2d8a5c 0%, #5dba88 100%); } .faq-arrow-lg { font-size: 18px; transition: transform 0.3s; display: inline-block; flex-shrink: 0; margin-left: 12px; } .faq-answer-lg { background: #f2fbf6; color: #1d5c38; font-size: 16px; padding: 0 18px; max-height: 0; overflow: hidden; transition: max-height 0.35s ease, padding 0.25s; } .faq-answer-lg.open { max-height: 320px; padding: 14px 18px; } .faq-arrow-lg.open { transform: rotate(90deg); } Q1: Hva er funksjonen til endoskopinnføringsrøret i fleksibel endoskopi? ▶ Endoskopinnføringsrøret er det langstrakte fleksible skaftet som settes inn i pasientens kropp. Den inneholder bildefiberbunten eller videobrikkekabelen, arbeidskanaler for instrumenter og væske, og kontrollledningene for spissavbøyning. Dens mekaniske design – stivhetsprofil, dreiemomentrespons og kinkmotstand – bestemmer direkte hvor effektivt legen kan navigere og operere innenfor målanatomien. Spørsmål 2: Hvorfor er en variabel stivhetsprofil viktig i design av endoskopinnføringsrør? ▶ En proksimal-til-distal stivhetsgradient lar det proksimale skaftet overføre skyvekraft og dreiemoment effektivt fra operatørens hånd, mens den distale delen forblir myk nok til å tilpasse seg anatomiske kurver uten å forårsake slimhinnetraumer. Ensartet stivhet langs skaftet tvinger fram et kompromiss mellom disse to kravene, noe som resulterer i enten dårlig kontroll eller risiko for vevskade. Q3: Hvilke forsterkningsalternativer brukes i endoskopinnføringsrør? ▶ De to primære armeringstypene er spiral (spiralviklet tråd) og flette (sammenvevd trådnetting). Spoleforsterkning gir utmerket knekkmotstand og aksial trykkstyrke. Fletteforsterkning gir overlegen dreiemomentoverføring, som vanligvis oppnås 85–97 % dreiemomenteffektivitet . Mange høyytelses design av endoskopinnføringsrør bruker en hybrid spiralflettkonstruksjon for å kombinere begge fordelene i ett enkelt skaft. Spørsmål 4: Kan komponenter til endoskopinnføringsrør tilpasses for utvikling av OEM-enheter? ▶ Ja. OEM/ODM-tilpasning av endoskopinnføringsrørkomponenter inkluderer ytre diameter, indre lumenkonfigurasjon (enkelt- eller multilumen), forsterkningstype og tetthet, ytre kappemateriale og durometerprofil, overflatebeleggstype og total skaftlengde. Disse parameterne er spesifisert i samarbeid med enhetsingeniører for å matche de kliniske kravene og den anatomiske tilgangsveien til hver endoskopplattform. Spørsmål 5: Hvilke materialer brukes til den indre foringen av et endoskopinnføringsrør? ▶ PTFE er det mest brukte innerforingsmaterialet på grunn av dets svært lave friksjonskoeffisient (så lavt som 0,04), brede kjemiske motstandsdyktighet og biokompatibilitet. Polyimid brukes i applikasjoner som krever ultratynne foringsvegger for å maksimere indre lumendiameter innenfor en begrenset ytre diameter. Hydrofilt belagte indre overflater påføres også der forbedret instrumentsmøring i arbeidskanalen er en klinisk prioritet. function toggleFaqLg(el) { var answer = el.nextElementSibling; var arrow = el.querySelector('.faq-arrow-lg'); var isOpen = answer.classList.contains('open'); document.querySelectorAll('.faq-answer-lg').forEach(function(a) { a.classList.remove('open'); }); document.querySelectorAll('.faq-arrow-lg').forEach(function(a) { a.classList.remove('open'); }); if (!isOpen) { answer.classList.add('open'); arrow.classList.add('open'); } }
-
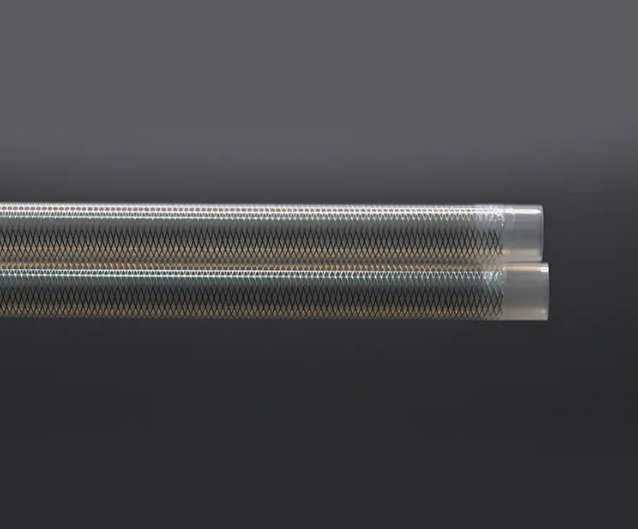
09Apr-2026Hvorfor er flettet slange foretrukket for katetre og enheter?Medisinsk flettet rør er foretrukket for katetre og intervensjonsenheter fordi det gir en kombinasjon av høy dreiemomentoverføring, kinkmotstand og radiell styrke som ingen enkeltlags ekstrudering kan matche. Ved å legge inn en forsterkende flette - typisk rustfritt stål, nitinol eller høystyrke polymerfibre - mellom indre og ytre jakkelag, oppnår ingeniører presis stivhetskontroll samtidig som de bevarer fleksibiliteten som trengs for å navigere i kronglete anatomi på en sikker måte. Fra hjerteguidekatetre til nevrovaskulære mikrokatetre og robotkirurgiske verktøy, medisinsk flettet slange er det strukturelle grunnlaget for moderne minimalt invasive enheter. Denne artikkelen undersøker ingeniørrasjonale, materialalternativer, ytelsesdata og applikasjonsdomener som gjør flettet konstruksjon til standardvalget for høyytelses kateterdesign. Hva flettet konstruksjon faktisk gjør for medisinsk slange Flettet rør består av tre funksjonelle lag: en indre foring (ofte PTFE eller polyimid) som gir smøreevne og kjemisk kompatibilitet, et flettet forsterkningslag som styrer mekanisk ytelse, og en ytre kappe (vanligvis Pebax, nylon eller polyuretan) som definerer enhetens ytre profil og følelse. Selve fletten – vevd i spesifikke plukketall og vinkler – bestemmer balansen mellom tre kritiske egenskaper: Dreiemomentrespons: hvor trofast en rotasjon ved håndtaket overføres til kateterspissen Knekkmotstand: opprettholde lumen åpenhet under trange bøyninger i karets anatomi Radiell bøylestyrke: motstå kollaps under ekstern kompresjon eller vakuum En flettevinkel på ca 54,7 grader (den "nøytrale vinkelen") maksimerer både aksial fleksibilitet og radiell styrke samtidig - en geometri som er mye brukt i ledekateterdesign. Brattere vinkler øker radiell stivhet; grunnere vinkler forbedrer skyvbarheten langs aksen. Dreiemomentoverføring: Ytelsesmetrikken som definerer kateterets brukbarhet Innen intervensjonskardiologi og elektrofysiologi avhenger legens evne til å styre et kateter helt på 1:1 dreiemomentrespons – noe som betyr at hver grad av håndtaksrotasjon tilsvarer nøyaktig tuppavbøyning. Ikke-flettede rør lider av momentavvikling: rotasjonsenergi lagres i akselen og frigjøres plutselig, noe som får tuppen til å overskride målet. Medisinsk flettet rør konstruert med tråd av rustfritt stål oppnår dreiemomentoverføringsforhold som nærmer seg 1:1 over skaftlengder opp til 150 cm , standard arbeidslengde for perifere og koronarkatetre. Dette er muliggjort av den sammenlåste flettestrukturen, som fordeler torsjonsbelastningen jevnt over hele akselomkretsen i stedet for å konsentrere stress på ett enkelt punkt. (function() { var ctx = document.getElementById('torqueChart').getContext('2d'); new Chart(ctx, { type: 'bar', data: { labels: ['SS Braided', 'Nitinol Braided', 'Polymer Braided', 'Non-Braided (Extrusion)'], datasets: [{ label: 'Torque Transmission Ratio (approximate %)', data: [97, 93, 82, 55], backgroundColor: ['#1a7a4a', '#2ecc71', '#82e0aa', '#c8f7d9'], borderRadius: 7, borderSkipped: false, }] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#145a32' } }, title: { display: true, text: 'Torque Transmission Ratio by Tubing Construction (%)', font: { size: 15, weight: 'bold' }, color: '#1a7a4a', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 100, ticks: { color: '#145a32', font: { size: 13 } }, grid: { color: '#e8f8f0' } }, x: { ticks: { color: '#145a32', font: { size: 13 } }, grid: { display: false } } } } }); })(); Knikmotstand: Opprettholde lumenintegritet gjennom tette vaskulære kurver Kinking - den plutselige kollapsen av et rørs lumen under bøyning - er en av de mest kritiske feilmodusene i intervensjonsenheter. Et bøyd kateter blokkerer væskestrømmen, forhindrer passasje av ledetråd og kan forårsake alvorlige prosedyrekomplikasjoner. Medisinsk flettet slange motstår knekking gjennom den mekaniske interaksjonen av flettetråder, som omfordeler kompresjonskrefter over rørveggen i stedet for å la dem konsentrere seg på et enkelt brettepunkt. I standardisert bøyetesting opprettholder flettede katetre full lumen åpenhet ved bøyningsradier 40–60 % strammere enn tilsvarende ikke-flettede konstruksjoner med samme ytre diameter. Dette betyr mest på anatomiske steder som: Aortabuen ved hjerteprosedyrer (krumningsradius så stram som 20 mm) Distal cerebral vaskulatur under nevrovaskulære intervensjoner Nyre- og mesenteriske arterier i perifere vaskulære prosedyrer Kronglete galle- og urologiske kanaler i endoskopiske applikasjoner Alternativer for flettemateriale og deres kliniske avveininger Valget av flettetrådmateriale former grunnleggende enhetens ytelse. De tre mest brukte materialene i medisinsk flettet rør gir hver sine fordeler: Flettmateriale Strekkstyrke MR-kompatibilitet Best for Rustfritt stål (304/316) ~2000 MPa Betinget (artefakter) Førekatetre, slirer Nitinol ~900 MPa MR betinget Nevrovaskulær, fleksibilitetskritisk Høyfast nylon / PET ~800 MPa Fullt kompatibel MR-veiledede prosedyrer Tabell 1: Sammenligning av vanlige flettematerialer brukt i medisinsk flettet rør Flett i rustfritt stål er fortsatt det dominerende valget for ledekatetre og innføringshylster på grunn av dets høye stivhet-til-diameter-forhold. Nitinol-fletting er foretrukket i nevrovaskulære mikrokatetre der superelastisk utvinning forhindrer permanent deformasjon etter tett bøyning. Polymerfletter tjener MR-veiledede applikasjoner der metalliske artefakter ville kompromittere bildekvaliteten. Stivhetsprofilering: Teknisk variabel fleksibilitet langs kateterskaftet En av de undervurderte egenskapene til medisinsk flettet slange er evnen til å variere stivheten langs en enkelt enhetsskaft - en teknikk som kalles durometer profilering eller utforming av overgangssone. Ved å endre flettetetthet (plukk per tomme), tråddiameter eller ytre kappemateriale ved forskjellige skaftseksjoner, skaper ingeniører katetre som er stive i den proksimale enden for skyvbarhet og gradvis mykere ved den distale spissen for atraumatisk karnavigasjon. En typisk guidekateters stivhetsprofil kan omfatte: Proksimalt skaft (0–80 cm): høy flettetetthet, stiv ytre jakke – maksimal skyvbarhet Midtskaft (80–120 cm): middels flettetetthet – balansert dreiemoment og fleksibilitet Distal spiss (120–150 cm): lav eller ingen flette, myk Pebax-jakke — atraumatisk kontakt med karveggen Denne konstruerte gradienten er kun oppnåelig med flettet konstruksjon - et enkeltekstrudert rør kan ikke gjenskape selektive stivhetssoner uten store diameterendringer. (function() { var ctx2 = document.getElementById('stiffnessChart').getContext('2d'); new Chart(ctx2, { type: 'line', data: { labels: ['0 cm', '30 cm', '60 cm', '90 cm', '120 cm', '150 cm'], datasets: [ { label: 'Braided Catheter (Profiled)', data: [95, 90, 78, 60, 38, 18], borderColor: '#1a7a4a', backgroundColor: 'rgba(26,122,74,0.10)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5 }, { label: 'Non-Braided Extrusion', data: [60, 58, 57, 55, 54, 52], borderColor: '#82e0aa', backgroundColor: 'rgba(130,224,170,0.08)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5, borderDash: [6, 3] } ] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#145a32' } }, title: { display: true, text: 'Relative Stiffness Profile Along Catheter Shaft (proximal → distal)', font: { size: 15, weight: 'bold' }, color: '#1a7a4a', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 100, ticks: { color: '#145a32', font: { size: 13 } }, grid: { color: '#e8f8f0' }, title: { display: true, text: 'Relative Stiffness (%)', color: '#1a7a4a', font: { size: 13 } } }, x: { ticks: { color: '#145a32', font: { size: 13 } }, grid: { display: false }, title: { display: true, text: 'Shaft Position', color: '#1a7a4a', font: { size: 13 } } } } } }); })(); Viktige medisinske applikasjoner som er avhengige av flettet rør Medisinsk flettet slange er den strukturelle standarden på tvers av et bredt spekter av intervensjonelle, diagnostiske og terapeutiske enhetskategorier: Veiledningskatetre og innføringshylster Hjertekatetre - vanligvis 5F til 8F (1,67–2,67 mm OD) – bruk flettet konstruksjon i rustfritt stål for å oppnå skyvbarheten og dreiemomentresponsen som er nødvendig for koronar og perifer tilgang. Flettingen forhindrer at skaftet kollapser under kompresjonskraften som legen påfører under fødselen. Elektrofysiologi og ablasjonskatetre EP-kartlegging og RF-ablasjonskatetre krever nøyaktig spissplassering i hjertekamrene. Flettet skaftkonstruksjon muliggjør den sub-millimeter styringsnøyaktighet som komplekse arytmiprosedyrer krever, spesielt i lungeveneisolasjon for behandling av atrieflimmer. Nevrovaskulære mikrokatetre Mikrokatetre brukt ved trombektomi og cerebral aneurisme kan ha ytre diameter under 2,1F (0,7 mm) . I denne skalaen opprettholder nitinol eller fin rustfri stålfletting sporbarhet gjennom de indre halspulsårene og de midtre cerebrale arteriene uten å knekke seg. Endoskopiske og urologiske enheter Arbeidskanaler og irrigasjonsrør i endoskoper og ureteroskoper bruker medisinsk flettet rør for å motstå gjentatte steriliseringssykluser og kompresjonskreftene til scope-kanalruting, samtidig som tilstrekkelige strømningshastigheter opprettholdes gjennom det indre lumen. Robotiske kirurgiske instrumentskaft Robotassistert kirurgi stiller høye krav til akselens dreiemoment, da aktuatorkommandoer må oversettes nøyaktig over instrumentlengder som overstiger 40 cm. Flettet rør med definerte stivhetssoner muliggjør den konsekvente mekaniske responsen som robotkontrollere krever for presis posisjonering av slutteffektorer. Hvordan flettespesifikasjoner er konstruert for enhetsytelse Medisinske utstyrsingeniører spesifiserer flettet rør ved hjelp av et definert sett med fletteparametere. Å forstå disse variablene er avgjørende for OEM/ODM-utviklingsdiskusjoner: Flettparameter Typisk rekkevidde Effekt på ytelse Tråddiameter 0,025 mm – 0,12 mm Større = stivere, sterkere; mindre = mer fleksibel Valg per tomme (PPI) 20 – 120 PPI Høyere PPI = større radiell styrke og kinkmotstand Flettevinkel 35° – 75° ~55° balanserer dreiemoment og radiell støtte Antall transportører 8 – 48 bærere Flere bærere = jevnere vegg, jevnere armering Trådmønster 1/1, 2/2, flattråd 2/2 øker dekningen; flat ledning gir radiell stivhet Tabell 2: Nøkkelflettetekniske parametere og deres mekaniske effekter Om Ningbo Linstant Polymer Materials Co., Ltd. Ningbo Linstant Polymer Materials Co., Ltd. er en profesjonell OEM/ODM medisinsk slangeprodusent og leverandør, etablert i 2014. Med en arbeidsstyrke på over 400 ansatte , spesialiserer selskapet seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologier for medisinske polymerslanger – inkludert medisinsk flettet slange for kateter- og enhetsapplikasjoner. Vår forpliktelse til produsenter av medisinsk utstyr gjenspeiles i vår presisjon, sikkerhet, mangfoldige behandlingsevner og konsistent produktkvalitet , fra flettespesifikasjon til endelig monteringsklar rørlevering. Ofte stilte spørsmål .faq-item-g { border: 1px solid #a9dfbf; border-radius: 8px; margin-bottom: 12px; overflow: hidden; transition: box-shadow 0.2s; } .faq-item-g:hover { box-shadow: 0 4px 18px rgba(26,122,74,0.13); } .faq-question-g { background: linear-gradient(90deg, #1a7a4a 0%, #2ecc71 100%); color: #ffffff; font-size: 16px; font-weight: bold; padding: 14px 18px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; transition: background 0.2s; } .faq-question-g:hover { background: linear-gradient(90deg, #145a32 0%, #27ae60 100%); } .faq-arrow-g { font-size: 18px; transition: transform 0.3s; display: inline-block; } .faq-answer-g { background: #f0fbf5; color: #145a32; font-size: 16px; padding: 0 18px; max-height: 0; overflow: hidden; transition: max-height 0.35s ease, padding 0.25s; } .faq-answer-g.open { max-height: 300px; padding: 14px 18px; } .faq-arrow-g.open { transform: rotate(90deg); } Q1: Hva er hovedfordelen med medisinsk flettet rør fremfor vanlig ekstrudert rør? ▶ Den primære fordelen er dreiemomentoverføring og kinkmotstand . Flettet konstruksjon gjør at rotasjonskraften ved håndtaket kan overføres nøyaktig til kateterspissen, og forhindrer lumen kollaps under navigering gjennom trange anatomiske kurver - ingen av disse kan oppnås med en pålitelig ekstrudert slange. Q2: Hvilket flettetrådmateriale er best for MR-styrte kateterprosedyrer? ▶ Polymerfletter med høy tenasitet (som PET eller nylon) er det foretrukne valget for MR-veiledede prosedyrer, siden de ikke introduserer metalliske bildegjenstander. Nitinol-fletting er også betinget MR-kompatibel, men kan produsere mindre lokale artefakter. Flett i rustfritt stål skaper betydelige gjenstander og brukes vanligvis ikke i aktive MR-styrte intervensjonsenheter. Q3: Kan medisinsk flettet rør tilpasses for forskjellige stivhetsnivåer langs samme skaft? ▶ Ja. Variabel stivhet langs en enkelt aksel - kjent som durometerprofilering eller overgangssonedesign - er en standard OEM-funksjon. Ingeniører justerer plukker per tomme, tråddiameter, flettevinkel og ytre jakkemateriale ved forskjellige skaftsegmenter for å skape en proksimal-til-distal stivhetsgradient optimalisert for hver spesifikke kliniske applikasjon. Q4: Hvilke indre foringsmaterialer er kompatible med flettet rørkonstruksjon? ▶ PTFE er den vanligste innerforingen på grunn av dens svært lave friksjonskoeffisient, kjemiske treghet og kompatibilitet med ledetråder og kontrastmidler. Polyimidforinger brukes der det kreves ultratynne veggkonstruksjoner. Hydrofilt belagte foringer påføres i applikasjoner der økt smøreevne i lumen er en klinisk prioritet. Spørsmål 5: Hvilke steriliseringsmetoder er kompatible med medisinsk flettet slange? ▶ Medisinsk flettet slange er kompatibel med etylenoksid (EtO) sterilisering og gammabestråling for de fleste materialkombinasjoner. Dampautoklavkompatibilitet avhenger av det ytre kappematerialet — Pebax og polyimidbaserte konstruksjoner tåler autoklavetemperaturer, mens noen polyuretankapper er begrenset til EtO- eller gammasteriliseringsmetoder. function toggleFaqG(el) { var answer = el.nextElementSibling; var arrow = el.querySelector('.faq-arrow-g'); var isOpen = answer.classList.contains('open'); document.querySelectorAll('.faq-answer-g').forEach(function(a) { a.classList.remove('open'); }); document.querySelectorAll('.faq-arrow-g').forEach(function(a) { a.classList.remove('open'); }); if (!isOpen) { answer.classList.add('open'); arrow.classList.add('open'); } }
-
02Apr-2026Hva gjør medisinsk polyimidslange ideell for høytemperaturapplikasjoner?Medisinsk polyimidrør er ideell for høytemperaturapplikasjoner fordi den opprettholder strukturell integritet og elektrisk isolasjon ved kontinuerlige driftstemperaturer opp til 250 °C (482 °F), samtidig som den forblir fleksibel, kjemisk inert og biokompatibel. I motsetning til PTFE- eller nylonalternativer, kombinerer polyimid termisk elastisitet med ultratynn veggkonstruksjon – noe som gjør det til det foretrukne materialet for kateterskaft, minimalt invasive kirurgiske verktøy og nevrovaskulære enheter der presisjon og varmebestandighet er kritiske samtidig. Denne artikkelen utforsker de termiske, mekaniske og kjemiske egenskapene som gir medisinske polyimidslanger sitt forsprang i krevende kliniske miljøer, støttet av tekniske data og virkelige applikasjonseksempler. Termisk ytelse: Kjernefordelen med medisinsk polyimidrør Den definerende egenskapen til medisinsk polyimidrør er dens eksepsjonelle termiske stabilitet. Polyimid (PI) polymerkjeder inneholder aromatiske imidbindinger som motstår termisk nedbrytning langt utover evnen til de fleste fleksible medisinske polymerer. Materiale Kontinuerlig bruk Temp. Topptemperatur. (Kortsiktig) Autoklav kompatibel Polyimid (PI) 250°C 300°C Ja PTFE 200°C 260°C Ja Nylon (PA12) 100°C 130°C Nei KIT 240°C 280°C Ja Tabell 1: Termisk ytelsessammenligning av vanlige medisinske slangematerialer Standard autoklavesteriliseringssykluser opererer kl 121–134°C . Medisinsk polyimidrør passerer gjennom disse syklusene uten dimensjonsendringer, delaminering eller tap av mekaniske egenskaper - et kritisk krav for gjenbrukbare kirurgiske instrumenter. (function() { var ctx = document.getElementById('tempChart').getContext('2d'); new Chart(ctx, { type: 'bar', data: { labels: ['Polyimide (PI)', 'PTFE', 'Nylon (PA12)', 'PEEK'], datasets: [{ label: 'Continuous Use Temperature (°C)', data: [250, 200, 100, 240], backgroundColor: ['#0e7c7b', '#38b2ac', '#81e6d9', '#2c7a7b'], borderRadius: 7, borderSkipped: false, }] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1a3c40' } }, title: { display: true, text: 'Continuous Use Temperature by Material (°C)', font: { size: 15, weight: 'bold' }, color: '#0e7c7b', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 300, ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { color: '#e0f4f4' } }, x: { ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { display: false } } } } }); })(); Ultra-tynn veggkonstruksjon uten å ofre styrke En av de mest klinisk betydningsfulle egenskapene til medisinsk polyimidrør er dens evne til å oppnå veggtykkelser så tynne som 0,0025 mm (2,5 mikron) samtidig som den opprettholder eksepsjonell strekkstyrke og søylestivhet. Dette er umulig med de fleste termoplastiske rørmaterialer ved sammenlignbare ytre diametre. For design av nevrovaskulær og hjertekateter er det en konstant teknisk utfordring å minimere ytre diameter og maksimere størrelsen på indre lumen. Polyimidrør oppnår ID/OD-forhold som muliggjør: Høyere strømningshastigheter for kontrastmedier uten å øke kateterprofilen Innkvartering av ledetråder i svært små nevrovaskulære applikasjoner Redusert traume under intravaskulær navigasjon Flerlags laminatkonstruksjon som kombinerer dreiemomentoverføring med fleksibilitet Strekkfastheten til polyimidfilm av medisinsk kvalitet overskrider 170 MPa , som muliggjør strukturell pålitelighet i krevende intervensjonsprosedyrer. Kjemisk motstand og biokompatibilitet i kliniske miljøer Medisinsk polyimidrør viser bred kjemisk treghet, tåler eksponering for: Saltvann, blod og biologiske væsker Kontrastmidler og vanningsløsninger Vanlige steriliseringsmidler: EtO, gammabestråling og dampautoklav De fleste organiske løsemidler og syrer ved romtemperatur Biokompatibilitet vurderes iht ISO 10993 standarder. Medisinske polyimidslanger oppfyller kravene til cytotoksisitet, sensibilisering og hemokompatibilitet, og støtter bruken i både korttidskontakt og implanterbare enheter. Det er verdt å merke seg at standard polyimid absorberer fuktighet over tid, noe som kan påvirke dimensjonspresisjonen litt i fuktige omgivelser. For applikasjoner som krever økt motstand mot fuktighet, anbefales fluorerte polyimidvarianter eller PTFE-forede polyimidkomposittrør. Elektriske isolasjonsegenskaper som støtter elektrofysiologi og ablasjonsenheter Polyimid er et av få fleksible materialer som vedlikeholder dielektrisk styrke over 150 kV/mm selv ved høye temperaturer. Dette gjør medisinsk polyimidrør unikt egnet for: Cardiac electrophysiology (EP) katetre der elektrodeisolering er kritisk Radiofrekvens (RF) ablasjonskateterskaft utsatt for termisk energi Laserfiberlederrør i fotodynamiske og laserterapiapparater Implanterbar blyisolasjon der det kreves langsiktig elektrisk ytelse Standard silikon og termoplastiske elastomerer viser betydelig dielektrisk nedbrytning over 150°C. Polyimid opprettholder isolasjonsmotstanden nær grunnlinjen over hele driftstemperaturområdet – en kritisk sikkerhetsfordel i energibaserte terapier. (function() { var ctx2 = document.getElementById('dielectricChart').getContext('2d'); new Chart(ctx2, { type: 'line', data: { labels: ['25°C', '100°C', '150°C', '200°C', '250°C'], datasets: [ { label: 'Polyimide', data: [160, 158, 155, 152, 148], borderColor: '#0e7c7b', backgroundColor: 'rgba(14,124,123,0.10)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5 }, { label: 'Silicone', data: [20, 18, 14, 9, 4], borderColor: '#38b2ac', backgroundColor: 'rgba(56,178,172,0.08)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5, borderDash: [6,3] } ] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1a3c40' } }, title: { display: true, text: 'Dielectric Strength vs. Temperature (kV/mm)', font: { size: 15, weight: 'bold' }, color: '#0e7c7b', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { color: '#e0f4f4' }, title: { display: true, text: 'kV/mm', color: '#0e7c7b', font: { size: 13 } } }, x: { ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { display: false }, title: { display: true, text: 'Temperature', color: '#0e7c7b', font: { size: 13 } } } } } }); })(); Viktige medisinske anvendelser av polyimidslange Kombinasjonen av termisk toleranse, dimensjonell presisjon og biokompatibilitet posisjonerer medisinsk polyimidrør over et bredt spekter av intervensjonelle og diagnostiske applikasjoner: Nevrovaskulære og intrakranielle enheter Mikrokatetre som brukes for å få tilgang til distal cerebral vaskulatur krever ytre diametre under 2 French (0,67 mm). Medisinsk polyimidslange muliggjør en slik presisjon samtidig som den opprettholder skyvbarheten som er nødvendig for sikker navigering gjennom kronglete anatomi. Hjerteablasjonskatetre RF- og kryoablasjonskatetre utsetter skaftet for gjentatt termisk sykling. Polyimidslanger tåler disse syklusene uten tretthetssprekker – forlenger enhetens levetid i laboratoriemiljøer med flere prosedyrer. Legemiddellevering og infusjonssystemer Dens kjemiske treghet forhindrer medikamentadsorpsjon eller utlekking, noe som gjør polyimidslanger av medisinsk kvalitet egnet for målrettede legemiddelleveringssystemer, inkludert onkologiske infusjonskatetre. Robotiske kirurgiske instrumenter Robotassisterte kirurgiske verktøy krever slanger som kombinerer fleksibilitet med presis dreiemomentoverføring. Flettede polyimid-komposittrør leverer kontrollerte stivhetsprofiler som er egnet for robotarmer som opererer under gjentatte steriliseringsprotokoller. Mulighet for produksjon og tilpasning Effektive produsenter av medisinsk polyimidrør tilbyr OEM/ODM-tilpasning på tvers av flere parametere for å matche enhetsspesifikke krav: Parameter Typisk rekkevidde Applikasjonspåvirkning Ytre diameter (OD) 0,1 mm – 6,0 mm Enhetsprofil, fartøytilgang Veggtykkelse 0,0025 mm – 0,5 mm Lumenstørrelse, fleksibilitet Durometer / stivhet Myke til stive soner Dreiemoment, skyvbarhet Innerfor PTFE, hydrofilt belegg Smøreevne, medikamentkompatibilitet Fletting SS, Nitinol, Nylonflett Knekkmotstand, dreiemoment Tabell 2: Tilpassbare parametere for OEM/ODM produksjon av medisinsk polyimidrør Flerlags polyimidkomposittrør – som kombinerer et ytre lag av polyimid, flettet forsterkning og PTFE-foring – representerer den mest avanserte konfigurasjonen for høyytelses kateterskaft som brukes i komplekse hjerte- og nevrointervensjoner. Om Ningbo Linstant Polymer Materials Co., Ltd. Ningbo Linstant Polymer Materials Co., Ltd. er en profesjonell OEM/ODM medisinsk slangeprodusent og leverandør, etablert i 2014. Med en arbeidsstyrke på over 400 ansatte , spesialiserer selskapet seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologier for medisinske polymerslanger. Vår forpliktelse til produsenter av medisinsk utstyr gjenspeiles i vår presisjon, sikkerhet, mangfoldige behandlingsevner og konsistent produktkvalitet — å sikre at hver meter med medisinsk polyimidslanger oppfyller de strenge standardene til dagens intervensjons- og diagnostiske utstyrsindustri. Ofte stilte spørsmål .faq-item { border: 1px solid #b2dfdb; border-radius: 8px; margin-bottom: 12px; overflow: hidden; transition: box-shadow 0.2s; } .faq-item:hover { box-shadow: 0 4px 18px rgba(14,124,123,0.13); } .faq-question { background: linear-gradient(90deg, #0e7c7b 0%, #38b2ac 100%); color: #ffffff; font-size: 16px; font-weight: bold; padding: 14px 18px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; transition: background 0.2s; } .faq-question:hover { background: linear-gradient(90deg, #0a5f5e 0%, #2c9e98 100%); } .faq-arrow { font-size: 18px; transition: transform 0.3s; display: inline-block; } .faq-answer { background: #f0fafa; color: #1a3c40; font-size: 16px; padding: 0 18px; max-height: 0; overflow: hidden; transition: max-height 0.35s ease, padding 0.25s; } .faq-answer.open { max-height: 300px; padding: 14px 18px; } .faq-arrow.open { transform: rotate(90deg); } Q1: Hvilket temperaturområde tåler medisinsk polyimidrør kontinuerlig? ▶ Medisinsk polyimidrør støtter vanligvis kontinuerlig drift opp til 250°C , med kortvarig eksponeringstoleranse over 300°C. Dette gjør den kompatibel med autoklavesterilisering (121–134°C) og energibaserte terapeutiske prosedyrer som RF-ablasjon. Spørsmål 2: Er medisinsk polyimidslanger biokompatible og trygge for pasientkontakt? ▶ Ja. Medisinsk-grad polyimidslanger vurderes pr ISO 10993 biokompatibilitetsstandarder, som dekker cytotoksisitet, sensibilisering og hemokompatibilitet. Det er mye brukt i intravaskulære, intrakardiale og nevrovaskulære enheter globalt. Q3: Kan medisinsk polyimidslange tilpasses for spesifikke kateterdesign? ▶ Absolutt. OEM/ODM-tilpasning er tilgjengelig for ytre diameter, veggtykkelse, flerlagskonstruksjon (inkludert PTFE-foringer eller fletteforsterkning), stivhetssoner og overflatebelegg som hydrofile eller smørende overflater. Tilpassede lengder og tette toleransespesifikasjoner er standardfunksjoner for produsenter av medisinsk utstyr. Spørsmål 4: Hvordan er medisinsk polyimidrør sammenlignet med PTFE-rør i høytemperaturapplikasjoner? ▶ Polyimid gir en høyere kontinuerlig brukstemperatur (250°C vs. 200°C for PTFE), overlegen strekkfasthet (over 170 MPa vs. ca. 20–35 MPa for PTFE), og betydelig tynnere oppnåelig veggtykkelse. PTFE utmerker seg i kjemisk treghet og smøreevne, så komposittrør som kombinerer begge materialene brukes ofte i kateterdesign med høy ytelse. Spørsmål 5: Hvilke steriliseringsmetoder er kompatible med medisinsk polyimidrør? ▶ Medisinsk polyimidslange er kompatibel med etylenoksid (EtO) sterilisering, gammabestråling og dampautoklav (121–134°C). Den deformerer ikke, delaminerer eller mister mekaniske egenskaper under standard steriliseringssyklusforhold, og støtter gjenbrukbare og engangsenhetsformater. function toggleFaq(el) { var answer = el.nextElementSibling; var arrow = el.querySelector('.faq-arrow'); var isOpen = answer.classList.contains('open'); document.querySelectorAll('.faq-answer').forEach(function(a) { a.classList.remove('open'); }); document.querySelectorAll('.faq-arrow').forEach(function(a) { a.classList.remove('open'); }); if (!isOpen) { answer.classList.add('open'); arrow.classList.add('open'); } }

-
27Mar-2026Hvorfor PEEK Tubing er hot i Medtech?KIT-rør vinner terreng i Medtech — her er hvorfor PEEK (polyether ether keton) slange har blitt et av de mest ettertraktede materialene innen produksjon av medisinsk utstyr. Dens unike kombinasjon av motstand mot høye temperaturer (over 250 °C), eksepsjonell mekanisk styrke, biokompatibilitet og kjemisk inerthet gjør den praktisk talt uerstattelig i krevende kliniske miljøer. I motsetning til konvensjonelle polymerrør, leverer PEEK ytelse som bygger bro over gapet mellom metaller og plast – en kritisk fordel ettersom medisinske enheter blir mindre, smartere og mer komplekse. Fra kardiovaskulære katetre til spinalkirurgiske verktøy, PEEK-slanger er ikke bare et materialvalg – det er et design som muliggjør. Denne artikkelen bryter ned nøyaktig hvorfor medisinsk industri lener seg inn i PEEK, hvilke applikasjoner den dominerer, og hva du skal se etter når du kjøper den. Hva gjør PEEK-rør Skille seg ut teknisk PEEK er en semi-krystallinsk termoplast med en ytelsesprofil som få polymerer kan matche. Dens bruk i medtech er basert på målbare materialegenskaper: Eiendom PEEK ytelse Typisk polymer benchmark Kontinuerlig brukstemperatur 250°C 80–150 °C (PTFE, nylon) Strekkstyrke ~100 MPa 20–60 MPa Steriliseringskompatibilitet Steam, EO, Gamma, E-beam Begrenset (varierer med polymer) Kjemisk motstand Utmerket (syrer, løsemidler, baser) Moderat Dimensjonsstabilitet Høy (lav termisk ekspansjon) Moderat to low Tabell 1: PEEK-slanger vs. vanlige polymerer av medisinsk kvalitet på nøkkelytelsesmålinger Høy krystallinitet i PEEK betyr direkte bedre termisk stabilitet og forbedret mekanisk lastbærende kapasitet – begge essensielle i gjenbrukbare kirurgiske instrumenter som gjennomgår gjentatte steriliseringssykluser. Evnen til å tåle autoklaveforhold gjentatte ganger uten dimensjonal forvrengning er en avgjørende faktor for mange OEM-er. Viktige medisinske applikasjoner som driver etterspørselen etter PEEK-slange PEEK-slanger er ikke en generell løsning – den trives i spesifikke kontekster med høy innsats der konvensjonelle materialer kommer til kort. Kardiovaskulære intervensjonskatetre I intervensjonskardiologi må kateterskaft kombinere skyvbarhet, dreiemomentoverføring og fleksibilitet - ofte i sub-millimeters veggtykkelser. PEEK-rør muliggjør høy presisjon i stramme innvendige diametertoleranser , som er avgjørende for guidewire-kompatibilitet og levering av kontrastmedier. Den motstår også kinking under navigasjonskreftene som utøves under komplekse vaskulære prosedyrer. Endoskoper og minimalt invasive enheter Endoskopiske instrumenter krever slanger som opprettholder dimensjonsnøyaktighet under gjentatt dampsterilisering. PEEKs lave fuktighetsabsorpsjon (mindre enn 0,5 %) forhindrer hevelsen og nedbrytningen som undergraver PTFE- eller PA-slanger over tid. Dette gjør det til et foretrukket valg for arbeidskanaler, insufflasjonsporter og instrumentskaft i stive og fleksible endoskoper. Verktøy for spinal og ortopedisk kirurgi PEEKs radiolucens - den forstyrrer ikke røntgen- eller MR-avbildning - gjør den unikt egnet for ortopediske og spinalkirurgiske instrumenter. Kirurger kan visualisere operasjonsfeltet uten artefaktinterferens, en kritisk sikkerhetsfordel. PEEK-slanger brukes i styrekanyler, dilatatorer og vannings-/aspirasjonssystemer i disse prosedyrene. Urologiske katetre Urologiske katetre må navigere i kompleks anatomi samtidig som de motstår biologisk begroing. PEEKs overflateglatthet og kjemiske motstand reduserer skorpedannelse og bakterievedheft sammenlignet med mykere polymeralternativer. Spesielt i litotripsi- og ureteroskopiverktøy tillater stivhet-til-veggtykkelse-forholdet til PEEK-slanger slanke profiler uten å ofre strukturell integritet. Elektrokirurgisk tang og energiutstyr PEEK er en utmerket elektrisk isolator med en dielektrisk styrke på over 19 kV/mm. I elektrokirurgiske instrumenter som bipolare pinsett eller RF-ablasjonskatetre, fungerer PEEK-slangen som den isolerende kappen rundt aktive elektroder, beskytter omgivende vev og forhindrer utilsiktet energiutladning. Utover Medtech: PEEK-rør i tilstøtende industrier Mens medtech er hovedmarkedet, skaper PEEK-rørets termiske og mekaniske egenskaper sterk etterspørsel i to andre sektorer: E-sigarett og vaping enheter: PEEK-rør brukes som et isolerende varmebestandig rør i varmeelementsammenstillinger, der det må opprettholde dimensjonsstabilitet under kontinuerlig termisk syklus over 200°C. Dens lave toksisitet og kjemiske treghet er kritiske sikkerhetsfordeler i forbrukerrettet bruk. Militær og romfart: PEEK-slanger brukes i hydrauliske linjer, drivstoffsystemkomponenter og flyelektronikkledninger hvor vektreduksjon, flammemotstand (PEEK består UL94 V-0 brennbarhetstesting) og vibrasjonstoleranse er ikke omsettelige. Dens ytelse-til-vekt-forhold konkurrerer med metallalternativer i mange romfartsundersystemer. Innkjøpshensyn: Hva du skal se etter hos en PEEK-rørleverandør Ikke alle PEEK-slanger er produsert likt. Ekstruderingsprosessen og materialformuleringen påvirker dimensjonstoleranser, overflatefinish og mekanisk konsistens betydelig. Ved evaluering av leverandører bør medisinske ingeniører vurdere: Dimensjonell presisjon: Veggtykkelsestoleranser på ±0,01 mm eller strammere forventes for applikasjoner av kateterkvalitet. Verifiser via sporbar kvalitetsdokumentasjon. Mulighet for flere lag og flere lumen: Komplekse kateterdesign krever ofte ko-ekstruderte strukturer. Bekreft at leverandøren kan produsere enkelt-/dobbelt-/trippellags- og multi-lumen-konfigurasjoner i PEEK. Alternativer for forsterkning: Flettet eller spiralviklet forsterket PEEK-hylster gir momentkontroll og kinkmotstand i krevende kateterskaft. Sørg for at leverandøren tilbyr dette som et integrert produkt. Tilgjengelighet for overflatebehandling: Hydrofile belegg, smørende overflatebehandlinger og plasmabehandlinger er ofte nødvendige for den endelige enhetens montering. En vertikalt integrert leverandør reduserer ledetid og valideringsbyrde. Regulatorisk sporbarhet: ISO 13485-sertifisering, biokompatibilitetstesting i henhold til ISO 10993 og full materialsporbarhet er grunnleggende krav for medisinske forsyningskjeder. LINSTANT spesialiserer seg på presisjonsslanger av medisinsk kvalitet og tilbyr en omfattende produktportefølje som direkte adresserer disse innkjøpskriteriene. Produktutvalget deres dekker ekstruderte enkeltlags- og flerlagsrør, enkelt- og multilumenkonfigurasjoner, enkelt-/dobbelt-/trippellags ballongrør, spiral- og flettede forsterkede hylster, og spesialisert konstruksjonsmaterialerør inkludert PEEK og PI (polyimid) rør. LINSTANT tilbyr også et bredt spekter av overflatebehandlingsløsninger – noe som gjør dem til en dyktig partner med én kilde for komplekse kateter- og enhetsprogrammer der fellesutvikling og tett kvalitetskontroll er avgjørende. PEEK vs. andre høyytelses polymerrør: en direkte sammenligning Å velge PEEK fremfor alternativer som PTFE, PI (polyimid) eller PEBA avhenger av de spesifikke enhetskravene. Tabellen nedenfor fremhever de viktigste avveiningene: Materiale Maks temp Stivhet Sterilisering Radiolucens Typisk brukstilfelle PEEK 250°C Høy Alle metoder Ja Gjenbrukbare instrumenter, kateterskaft PTFE 260°C Lavt De fleste metoder Ja Foringer, lavfriksjonsbelegg PI (polyimid) 300°C Veldig høy Begrenset Ja Mikrokatetre, nevrovaskulære PEBA ~130°C Lavt–Medium EO, Gamma Ja Ballongkatetre, distale spisser Tabell 2: Sammenlignende oversikt over PEEK vs. vanlige medtech-polymerrørmaterialer PEEKs fordel er mest uttalt hvor strukturell stivhet, gjentatt sterilisering og avbildningskompatibilitet må eksistere side om side . Når fleksibilitet er det primære kravet (f.eks. distale kateterspisser), kan PEBA- eller nylonbaserte materialer være å foretrekke – ofte brukt i kombinasjon med et PEEK-skaft i en ko-ekstrudert eller limt sammenstilling. Produksjonsutfordringen: Presisjonsekstrudering av PEEK PEEK er ikke lett å ekstrudere. Dens smeltebehandlingstemperatur overstiger 380 °C, og det smale prosessvinduet krever svært kontrollert ekstruderingsutstyr og erfarne prosessingeniører. Vanlige produksjonsutfordringer inkluderer: Termisk nedbrytning hvis behandlingstemperaturer ikke styres nøyaktig Oppnå tett OD/ID-konsentrisitet i tynnveggede rør (veggtykkelse under 0,1 mm) Opprettholde konsistent krystallinitet på tvers av produksjonskjøringer, noe som direkte påvirker mekanisk ytelse Ensartet overflatebehandling for nedstrøms belegg eller limingsprosesser Disse barrierene betyr at bare en undergruppe av kontraktsprodusenter har den tekniske kapasiteten til konsekvent å produsere PEEK-slanger av medisinsk kvalitet i stor skala. Når du evaluerer en leverandør, gir forespørsel om prosessvalideringsdata (IQ/OQ/PQ-dokumentasjon) og kapasitetsindekser (Cpk ≥ 1,33 for kritiske dimensjoner) et objektivt mål på produksjonsmodenhet. Utsikter: Hvorfor etterspørselen etter PEEK-slange vil fortsette å vokse Det globale PEEK-markedet ble verdsatt til ca USD 845 millioner i 2023 og er anslått å vokse med en CAGR på over 7 % frem til 2030, med medisinsk utstyr blant de raskest voksende sluttbrukssegmentene. Flere strukturelle trender forsterker denne banen: Miniatyrisering av enheter: Ettersom intervensjonsprosedyrer migrerer mot mindre invasive tilnærminger, krymper slangeprofilene mens ytelsesforventningene forblir de samme - akkurat den avveiningen PEEK håndterer best. Robotikk og digital kirurgi: Robotassisterte kirurgiske systemer pålegger høyt dreiemoment og krav til aksial belastning på instrumentaksler. PEEK-rør støtter stivhet-til-diameter-forholdene som kreves av disse plattformene. Etterspørsel etter gjenbrukbare instrumenter: Bærekraftspress presser noen OEM-er tilbake mot gjenbrukbare enheter som tåler hundrevis av steriliseringssykluser - en kategori der PEEK ikke har noen likestilte blant polymerer. Utvidelse av prosedyrekategorier med høy vekst: Strukturelle hjerte-, nevromodulasjons- og ablasjonsterapier utvides, og hver av dem skaper ny etterspørsel etter kateterskaftmaterialer med høy ytelse. For enhetsingeniører og innkjøpsteam som navigerer i materialvalg, PEEK-rør representerer et godt validert valg med høy pålitelighet med en merittliste på tvers av de mest krevende kategoriene for medisinsk utstyr. Nøkkelen er å samarbeide med en produsent som er utstyrt for å håndtere ekstruderingskompleksiteten og oppfylle dokumentasjonsstandardene som medisinske forsyningskjeder krever.

 KONTAKT OSS
Hvis du er interessert i våre produkter, vennligst kontakt oss
- KONTAKTINFORMASJON
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTER
- Medisinsk ekstrudert slange
- Medisinsk forsterket slange
- Polyimid
- KIT
- Ballongrør
- Mikro kateter
- Sekundære prosesser
- Krympeslange
- Fluoropolymer medisinsk slange
- Endoskop
- Negativt trykktilgangshylster
- Veiledende kateter
- Angiografisk kateter
- Høytrykksflettet rør
- Medisinsk røroverflatebehandlingsprosess
- NYHETSSENTER
- Bransjenyheter
- Bedriftsnyheter
- MOBILTERMINAL

