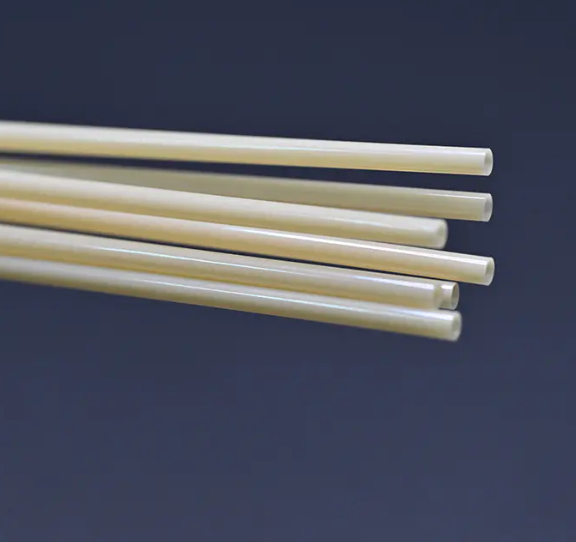
Det direkte svaret: Hva Medisinsk KIT-slange Er og hvorfor det betyr noe Medical KIT tubing er et presisjonsekstrudert polymerrør laget av polyether ether keton (KIT) - en høyytelses termoplast som kombinerer eksepsjonell mekanisk styrke, termisk stabilitet opp til 250 grader Celsius og bevist biokompatibilitet i en enkelt materialplattform. Den brukes på tvers av et bredt spekter av medisinsk utstyr, inkludert katetre, endoskoper, kirurgiske instrumenter og implanterbare komponenter der konvensjonelle polymerer som nylon, PTFE eller polyuretan ikke kan møte de kombinerte kravene til styrke, dimensjonell presisjon og steriliseringsmotstand. Kateterkvalitet PEEK-slange har vokst betydelig i klinisk relevans det siste tiåret ettersom minimalt invasive prosedyrer krever tynnere, sterkere og mer pålitelige kateterskaftmaterialer. I motsetning til metaller, er PEEK radiolucent - det forstyrrer ikke røntgen- eller MR-avbildning - og i motsetning til mykere polymerer, opprettholder det presise dimensjonelle toleranser under de mekaniske og termiske påkjenningene ved produksjon av medisinsk utstyr og klinisk bruk. For enhetsingeniører som henter fra en Medisinsk KIT-slange Manufacturer , PEEK tilbyr et nivå av prosessallsidighet og ytelseskonsistens som gjør det til et grunnleggende materiale i moderne kateter- og enhetsdesign. Kjernematerialeegenskapene til PEEK av medisinsk kvalitet Grunnen til at PEEK har blitt et populært materiale for slanger for medisinsk utstyr ligger i en egenskapskombinasjon som er virkelig vanskelig å replikere med alternative polymerer. Dens semi-krystallinske struktur gir den stivhet og styrke ved høye temperaturer, mens dens kjemiske ryggrad motstår hydrolyse, organiske løsemidler og de tøffe forholdene ved gjentatte steriliseringssykluser. Biokompatibel PEEK-slange produsert under medisinske forhold oppfyller kravene i ISO 10993 og USP klasse VI, og etablerer en klar regulatorisk vei for innsending av enheter. PEEK vs. vanlige medisinske slangepolymerer: En egenskapssammenligning Tabell 1: Sammenligning av nøkkelegenskaper av PEEK versus andre vanlige medisinske slangematerialer Eiendom PEEK Polyimid (PI) PTFE Nylon Strekkstyrke (MPa) 100-170 170-230 20-35 50-90 Maks. Tjenestetemperatur (C) Opp til 250 Opp til 260 Opp til 260 Opp til 100 Min. Veggtykkelse (um) ~100 ~12 ~150 ~80 MR-kompatibilitet Utmerket Utmerket Utmerket Bra Steriliseringsmotstand EO, Steam, Gamma, E-bjelke EO, Gamma EO, Gamma EO, Gamma Kjemisk motstand Veldig bra Utmerket Utmerket Moderat Det som skiller PEEK i denne sammenligningen er ikke en enkelt egenskap, men bredden i dens evneprofil. Det er den eneste vanlige medisinske polymeren som kombinerer autoklaveringstoleranse (dampsterilisering ved 134 grader Celsius), MR-radiolucens og strukturell stivhet som nærmer seg kortikalt bein - en egenskap som er viktig for implantattilstøtende enhetskomponenter. For ingeniører som spesifiserer Steriliserbar medisinsk PEEK-slange , muligheten til å bruke dampautoklavering i stedet for bare EO-gass forenkler sterilitetsvalideringen betydelig og reduserer behandlingskostnadene per enhet i gjenbrukbare enhetsapplikasjoner. Hvorfor PEEK er valgt for kateter- og endoskopapplikasjoner Beslutningen om å bruke Medisinsk KIT-slange For Catheters er sjelden drevet av en enkelt eiendom. I stedet gjenspeiler det en teknisk vurdering på systemnivå at PEEKs kombinerte profil løser flere designbegrensninger samtidig. Kateterskaft må presses uten å knekke seg (søylestyrke), bøye seg uten å knekke (motstand mot bøyelig utmatting), overføre rotasjon nøyaktig fra håndtak til spiss (momentoverføring), tåle kontrastmidler og saltvann ved forhøyet trykk ( Høytrykks medisinsk PEEK-slange applikasjoner), og ikke forvrenge MR eller fluoroskopisk avbildning. Ingen enkelt eiendom vinner utvalget – det er PEEKs evne til å tilfredsstille alle disse kravene samtidig. Kateterdesignkravscore etter materiale (0-100) Kolonnestyrke Knikmotstand Dreiemoment overføring Trykkmotstand MR-kompatibilitet 0 20 40 60 80 100 88 80 85 90 95 PEEK Performance Score (kateterteknikkindeks) Poeng representerer normaliserte tekniske egnethetsvurderinger for designkrav til kateterskaft. Det horisontale søylediagrammet ovenfor avslører at PEEKs sterkeste enkeltscore er i MR-kompatibilitet ved 95 av 100 – noe som gjenspeiler dens fullstendig radiolucente, ikke-magnetiske natur som skaper null bildeartefakter i MR-veiledede prosedyrer. Trykkmotstand skårer 90, i samsvar med materialets høye strekkmodul (~3,6 GPa) som muliggjør Høytrykks medisinsk PEEK-slange for å opprettholde gjentatte oppblåsingssykluser i ballongkatetersystemer og kontrastinjeksjonsapplikasjoner. Søylestyrke på 88 reflekterer PEEKs fordel fremfor mykere polymerer når det gjelder å opprettholde skyvbarhet gjennom lange, kronglete leveringsveier uten akselkomprimering. Disse poengsummene forklarer til sammen hvorfor PEEK har blitt et ledende strukturelt materiale for kateterskaftdesign globalt. Viktige medisinske anvendelser av PEEK-slange Intervensjonelle kardiologiske katetre: Styrekateterskaft og diagnostiske katetre for koronarprosedyrer krever kolonnestyrke og knekkmotstand over lengder over 100 cm. PEEK oppfyller disse kravene uten metallarmering i mange utførelser. Nevrovaskulære tilgangssystemer: Tilgangshylser og støttekatetre i nevrointervensjonelle prosedyrer drar nytte av PEEKs radiolucens og muligheten til å avbilde anatomien og enheten samtidig uten artefakter. Endoskopisk instrumentering: Arbeidskanalrør og biopsikanalforinger i gastrointestinale og pulmonale endoskoper utnytter PEEKs kjemiske motstand mot gjentatte enzymatiske rengjørings- og desinfeksjonsprotokoller. Væskehåndterings- og infusjonssystemer: Høytrykksinfusjonslinjer for kontrastinjeksjon og medikamentlevering bruker PEEKs sprengstyrke og dimensjonsstabilitet for å opprettholde sikre driftstrykk over lengre prosedyretider. Implanterbare enhetskomponenter: Spinal- og ortopediske utstyrsprodusenter bruker PEEK-slanger i medikamentelueringskomponenter og strukturelle styreelementer der benlignende modul og langsiktig biokompatibilitet er nødvendig. Instrumentkanaler for robotkirurgi: Verktøyleveringskanaler i laparoskopiske robotsystemer Precision Medisinsk PEEK-slange for dens dimensjonsstabilitet under gjentatte artikulasjonssykluser. Thin Wall og Micro Bore PEEK-slange: Dimensjonsegenskaper En av de praktisk talt viktigste aspektene ved Thin Wall Medical PEEK Tubing er å forstå hvilke dimensjonsspesifikasjoner som er oppnåelige i produksjonen - og hvordan disse spesifikasjonene oversettes til enhetsytelse. PEEKs semi-krystallinske struktur gjør den stivere og mindre deformerbar enn amorfe polymerer, noe som krever tettere prosesskontroll under ekstrudering, men gir en dimensjonsstabilitetsfordel i den ferdige komponenten. Micro Bore Medical PEEK Tubing produseres rutinemessig med ytre diametre som starter under 0,5 mm og veggtykkelser i området 100-200 um. I motsetning til polyimid som kan nå veggtykkelser så lave som 12 um, gjør PEEKs prosessegenskaper omtrent 100 um til en praktisk nedre grense for stabil produksjon. Innenfor denne begrensningen kan PEEK fortsatt levere utmerkede lumen-til-OD-forhold for diameterområdet, noe som gjør det svært konkurransedyktig for katetre i størrelsesområdet 1,5 til 8 franske størrelser som representerer størstedelen av intervensjonskatetervolumet. Oppnåelig OD-område for medisinsk PEEK-rørproduksjon (mm) Micro Bore Liten diameter Standard Stor boring 0 2 4 6 8 10 mm 13.5 60=73.5; 1.2->54 60=114; 1.5->67.5 60=127.5; 3.5->157.5 60=217.5; etc --> 0,3 - 1,2 mm 1,0 - 3,0 mm 2,5 - 6,0 mm 5-10 mm OD-områder gjenspeiler typiske produksjonsevner; spesialtilpassede dimensjoner utenfor disse områdene kan oppnås av spesialprodusenter. Diagrammet ovenfor kartlegger de oppnåelige ytre diameterområdene på tvers av de fire produksjonskategoriene av medisinsk PEEK-slanger. Mikroboringsområdet på 0,3-1,2 mm er spesielt relevant for Medisinsk PEEK-slange med liten diameter applikasjoner i nevrointervensjonell tilgang og presisjonslegemiddelleveringssystemer, hvor hver tiende av en millimeter i OD-reduksjon tilsvarer en målbar reduksjon i vaskulært traume. Standard diameterområdet på 2,5-6,0 mm dekker de fleste diagnostiske og intervensjonelle kardiologiske kateterskaftkravene. Forståelse av disse områdene i begynnelsen av enhetsutvikling forhindrer sent stadium designrevisjoner drevet av produksjonsbegrensninger oppdaget under leverandørkvalifisering. Tabell 2: Typiske dimensjonstoleranser for presisjonsmedisinske PEEK-slanger Dimensjon Nominell rekkevidde Oppnåelig toleranse Målemetode Ytre diameter 0,3 - 10,0 mm /- 0,010 mm Lasermikrometri inline Indre diameter 0,1 - 9,0 mm /- 0,010 mm Optisk CMM, pinnemåler Veggtykkelse 100 - 1000 um /- 5-10 um Optisk tverrsnitt Konsentrisitet (eksentrisitet) Alle diametre mindre enn 5 % Optisk tverrsnitt Dimensjonstoleransedataene i tabell 2 gjenspeiler presisjonsstandarden som kan oppnås ved godt kontrollerte PEEK-ekstruderingsoperasjoner. Precision Medical PEEK Tubing med OD-toleranser på pluss eller minus 0,010 mm og veggkonsentrisitet under 5 % gir katetermontører et pålitelig komponentfundament, reduserer avvisningsraten på undermonteringsstadiet og sikrer konsistent mekanisk ytelse i den ferdige enheten. Disse toleransene opprettholdes gjennom inline lasermikrometri og statistisk prosesskontroll, med full sporbarhet som kreves under ISO 13485 kvalitetsstyringskrav. Steriliseringskompatibilitet: En avgjørende PEEK-fordel Steriliserbar medisinsk PEEK-slange skiller seg fra de fleste konkurrerende polymerrør i ett kritisk aspekt: det tåler dampautoklavering ved 134 grader Celsius uten dimensjonsendringer eller egenskapsforringelse. Dette er en direkte konsekvens av PEEKs høye glassovergangstemperatur (omtrent 143 grader Celsius) og dets semi-krystallinske smeltepunkt på rundt 343 grader Celsius, noe som betyr at materialet forblir helt solid og dimensjonsstabilt under standard dampsteriliseringsforhold. For gjenbrukbare medisinske enheter – inkludert visse endoskopiske instrumenter, kirurgiske guider og væskebehandlingskomponenter – eliminerer dampsteriliseringskompatibilitet kravet til EO-gassbehandling, reduserer steriliseringskostnadene per syklus og muliggjør raskere behandling mellom prosedyrebruk. I tillegg beholder PEEK sine mekaniske egenskaper gjennom gjentatte steriliseringssykluser, et kritisk kvalifikasjonskrav for gjenbrukbare enhetskomponenter som kan gjennomgå hundrevis av steriliseringssykluser i løpet av levetiden. Steriliseringsmetode-kompatibilitet etter polymer (egnethetspoeng) EO Gass Damp 134C Gamma E-beam 0 25 50 75 100 PEEK Polyimid PTFE Nylon Egnethetsscore 0-100; høyere indikerer bedre kompatibilitet med den steriliseringsmetoden. Det grupperte kolonnediagrammet ovenfor gjør PEEKs steriliseringsallsidighet umiddelbart synlig. Mens de fleste polymerer scorer konkurransedyktig på EO-gass og gammabestråling, står PEEK tydelig alene i dampautoklavkompatibilitet med en poengsum på 95 - en kategori der nylon scorer bare 20 og polyimid scorer 30, begge opplever dimensjonal forvrengning eller egenskapsdegradering ved 134 grader Celsius. Denne enkle differensiatoren gjør PEEK til standardvalget for alle gjenbrukbare enhetskomponenter eller enhver applikasjon der enhetsprodusentens sterilitetsstrategi er avhengig av dampbehandling. For innkjøpsteam som vurderer kilder for Steriliserbar medisinsk PEEK-slange , begrenser denne egenskapen effektivt materialfeltet til PEEK for gjenbrukbare enhetsprogrammer. Biokompatibilitetsprofil og regulatorisk vei Biokompatibel PEEK-slange støttes av en omfattende mengde preklinisk og klinisk bevis akkumulert over mer enn tre tiår med bruk i implanterbare ortopediske og spinale enheter. Materialets biokompatibilitet under ISO 10993 har blitt demonstrert på tvers av cytotoksisitet, sensibilisering, systemisk toksisitet, genotoksisitet og implantasjonstesting, og etablerer et regulatorisk bevisgrunnlag som i betydelig grad reduserer risikoen for biologisk evalueringsinnsending for nye kateter- og enhetsapplikasjoner. I motsetning til enkelte polymersystemer som inneholder myknere, stabilisatorer eller prosesseringsadditiver med potensielle utvaskingsproblemer, behandles PEEK av medisinsk kvalitet som brukes i rørekstrudering, vanligvis uten sekundære tilsetningsstoffer. Selve basispolymeren - en lineær aromatisk termoplast - er kjemisk inert i både vandige og fysiologiske miljøer, uten kjente hydrolytiske nedbrytningsveier under normale bruksforhold. Dette forenkler karakteriseringsprosessen for ekstraherbare og utlutbare (E&L) som reguleringsorganer i økende grad krever for innsendinger av klasse II og III enheter under FDA 21 CFR og EU MDR 2017/745. Regulatorisk dokumentasjon som en kvalitetsleverandør av medisinsk PEEK-slange bør levere ISO 10993 testrapporter for biokompatibilitet – som minst dekker cytotoksisitet, sensibilisering og systemisk toksisitet som passer for den tiltenkte kontaktklassifiseringen Testresultater for USP klasse VI plastikk — systemiske injeksjons- og implantasjonsdata som bekrefter biologisk treghet for den spesifikke materialkvaliteten som brukes ISO 13485 kvalitetssertifikat – bekrefter at produsenten har et dokumentert kvalitetssystem for medisinsk utstyr Råvaresertifikater for samsvar — partispesifikk dokumentasjon som sporer PEEK-harpikskvaliteten til spesifikasjonen Dimensjonale og mekaniske testrapporter — bekrefter at slangen som produsert oppfyller de spesifiserte kravene til OD, ID, veggtykkelse og strekkegenskaper Uttrekkbare karakteriseringsdata — stadig mer kreves av reguleringsorganer for enheter med lengre pasientkontaktvarighet Tilpasset medisinsk PEEK-slange: OEM- og ODM-funksjoner Tilpasset medisinsk PEEK-slange gjør det mulig for kateter- og enhets-OEM-er å spesifisere slangekonfigurasjoner som nøyaktig samsvarer med deres enhetsarkitektur i stedet for å tilpasse design rundt komponentbegrensninger. Egendefinerte ekstruderingsmuligheter fra en erfaren Medisinsk KIT-slange Manufacturer dekker et bredt spekter av designparametere som kan spesifiseres uavhengig eller i fellesskap. Tilpasset PEEK-slangebestillingsfrekvens etter spesifikasjonstype (%) Egendefinert PEEK Egendefinert OD/ID (35%) Spesiell veggtykkelse (22 %) Multi-lumen konfig. (18 %) Farge/lasermerking (12 %) Overflatebelegg (8 %) Andre egendefinerte spesifikasjoner (5 %) Veiledende distribusjon basert på tilpassede PEEK-slangebestillingsprofiler fra OEM-produsenter av medisinsk utstyr. Smultringdiagrammet ovenfor avslører at flertallet av tilpassede PEEK-rørbestillinger — 35 % — sentre på ikke-standard OD/ID-kombinasjoner som faller utenfor katalogdimensjonsområder. Dette er det vanligste tilpasningsbehovet, og reflekterer det store utvalget av kateterarkitekturer på tvers av ulike kliniske spesialiteter og enhetsgenerasjoner. Spesielle spesifikasjoner for veggtykkelse på 22 % er de nest vanligste, drevet av sprengtrykkkrav og ønskede stivhetsprofiler. Multi-lumen-konfigurasjoner på 18 % representerer den tredje hovedkategorien, som dekker bi-lumen og tri-lumen skaftdesign som brukes i over-the-wire katetersystemer, ballongoppblåsing kombinert med guidewire, eller samtidig væskeaspirasjon og leveringsapplikasjoner. Ningbo Linstant Polymer Materials Co., Ltd., etablert i 2014 med en arbeidsstyrke på over 400 ansatte , opererer som en spesialisert OEM/ODM medisinsk slangeleverandør med integrerte muligheter på tvers av ekstrudering, belegg og etterbehandling. Plattformen deres støtter Tilpasset medisinsk PEEK-slange fra innledende designspesifikasjoner gjennom prototypekvalifisering og kommersiell produksjon, med ISO 13485-kompatibel kvalitetsstyring som sikrer konsistent produktkvalitet på tvers av alle produksjonspartier. Produsenter av medisinsk utstyr drar nytte av et leverandørforhold med én kilde som forenkler styring av forsyningskjeden samtidig som de gir tilgang til hele spekteret av polymerbehandlingsteknologier som trengs for komplekse kateterdesign. Medisinsk PEEK Tubing-markedsvekst og industritrender Etterspørsel etter Medisinsk enhet PEEK-slange har fulgt den bredere utvidelsen av minimalt invasiv kirurgi, intervensjonskardiologi og nevrointervensjonelle prosedyrer globalt. Etter hvert som prosedyrevolumene vokser og enhetsdesignene blir mer sofistikerte, har behovet for strukturelle rørmaterialer med høyere ytelse akselerert skiftet fra konvensjonelle polymerrør mot PEEK-baserte komponenter. Medisinsk KIT-slange Market Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 180, 104->172, 109->162, 118->144, 132->120, 155->82, 185->30 --> Projisert Medisinsk KIT-slange Generell medisinsk polymerslange Indeksgrunnlag 2019=100; anslåtte verdier basert på industriens CAGR-trender gjennom 2027. Linjediagrammet kontrasterer vekstbanen til medisinsk PEEK-slanger mot det bredere markedet for generelle medisinske polymerslanger. Den brattere skråningen til PEEK-linjen reflekterer et anslag CAGR på 10–13 % for PEEK-spesifikk slangebehov, sammenlignet med omtrent 6-8 % for det generelle medisinske polymerslangesegmentet. Denne overytelsen reflekterer materialets penetrasjon i enhetskategorier med høyere verdi og høyere spesifikasjoner – robotkirurgiske instrumenter, neste generasjons hjerteablasjonskatetre og presisjonsmedisineringssystemer – der PEEKs egenskapsprofil krever en differensiert spesifikasjon. Enhetsingeniører og innkjøpsledere henter fra en Medisinsk KIT-slange Supplier opererer derfor i et forsyningsmiljø der kapasitet og kapasitet vokser, men hvor kvalifisert leverandørvalg fortsatt er en kritisk beslutning om risikostyring. Velge en medisinsk PEEK-slangeleverandør: Nøkkelevalueringskriterier Innkjøp Medisinsk enhet PEEK-slange fra riktig produksjonspartner har langsiktige implikasjoner for enhetskvalitet, regeloverholdelse og forsyningskjedens motstandskraft. Evalueringsrammeverket nedenfor skisserer kriteriene som produsenter av medisinsk utstyr bør bruke når de kvalifiserer for en Medisinsk KIT-slange Manufacturer for et utviklingsprogram eller et kommersielt program. Kvalitetsstyringssystem: ISO 13485-sertifisering er et grunnleggende krav. Revisjonsberedskap og dokumentert designkontroll, prosessvalidering (IQ/OQ/PQ) og avvikshåndtering er de operasjonelle indikatorene som betyr noe utover selve sertifikatet. Materialsporbarhet: Lot-til-lot-sporbarhet av PEEK-harpiks fra sertifiserte leverandører, vedlikeholdt gjennom produksjonsregistreringer og inkludert i samsvarssertifikater, er ikke omsettelig for enhetsregulerende innsendinger. Dimensjonsevne: Be om SPC-data og prosesskapasitetsindekser (Cpk) for de spesifikke toleransene som er relevante for designet ditt. En dyktig leverandør vil ha disse dataene tilgjengelige for standarddimensjoner og kan generere dem for tilpassede spesifikasjoner under prosessvalidering. Egendefinert Development Experience: Evaluer leverandørens merittliste med Tilpasset medisinsk PEEK-slange prosjekter med lignende kompleksitet og volum. Be om eksempler på casestudier og referer til kundekontakter der det er mulig. Etterbehandlingsevne: Vurder om leverandøren kan tilby sekundære operasjoner – skjæring, spissforming, belegg, liming eller lasermerking – som reduserer monteringstrinnene og kontaktpunktene i forsyningskjeden. Forskriftsdokumentasjonspakke: En profesjonell OEM Medical PEEK Tubing Leverandøren vil levere en standard dokumentasjonspakke tilpasset FDA og EU MDR innsendingskrav uten å kreve tilpassede forespørsler for hver dokumenttype. Ofte stilte spørsmål Q1: Hva står PEEK for og hvorfor brukes det i medisinske slanger? PEEK står for polyether ether keton. Den brukes i medisinske slanger fordi den på en unik måte kombinerer høy strekkstyrke, termisk stabilitet opp til 250 grader Celsius, dampsteriliseringskompatibilitet, MR-radiolucens og bevist biokompatibilitet – egenskaper som ingen enkelt konkurrerende polymer gjenskaper fullt ut. Spørsmål 2: Er medisinsk PEEK-slange biokompatible og trygge for pasientkontakt? Ja. Medisinsk-grade PEEK-slanger produsert under ISO 13485-betingelser er evaluert til ISO 10993 og USP klasse VI-standarder. Dens kjemisk inerte aromatiske struktur utlekker ikke myknere eller nedbrytningsprodukter under fysiologiske forhold, noe som støtter bruken i blod- og vevskontaktende enheter. Q3: Kan medisinsk PEEK-slange dampsteriliseres? Ja, og dette er en av PEEKs mest klinisk viktige fordeler. PEEK forblir dimensjonsstabilt og beholder sine mekaniske egenskaper gjennom gjentatte autoklavsykluser ved 134 grader Celsius – noe som gjør den egnet for gjenbrukbare medisinske enheter der dampsterilisering er den foretrukne eller nødvendige steriliseringsmetoden. Q4: Hva er minimum veggtykkelse som kan oppnås for medisinsk PEEK-slanger? Presisjonsmedisinske PEEK-slanger produseres rutinemessig med veggtykkelser som starter på omtrent 100 mikron. Dette er tykkere enn polyimid (som kan nå ~12 um), men tynnere enn mange andre strukturelle polymerer, noe som gjør at PEEK kan gi sterk lumeneffektivitet for kateterstørrelser fra ca. 1,5 French og over. Q5: Kan PEEK-slange tilpasses for OEM-kateterdesign? Ja. Erfarne OEM/ODM medisinske PEEK-rørprodusenter støtter tilpassede OD/ID-kombinasjoner, multi-lumen-konfigurasjoner, koniske stivhetsprofiler, overflatebelegg og lasermerking. Tilpassede programmer støttes fra prototype til kommersiell produksjon med fulldimensjonal dokumentasjon og kvalitetsdokumentasjon. Spørsmål 6: Er medisinsk PEEK-slange kompatibel med MR-bildemiljøer? Ja. PEEK er fullstendig radiolucent og ikke-magnetisk, og produserer ingen bildeartefakter i MR eller fluoroskopisk avbildning. Dette gjør det til et foretrukket strukturelt materiale for katetersystemer som brukes i MR-styrte intervensjoner, der metallforsterkede alternativer vil skape bildeforstyrrelser som forringer prosedyrenøyaktigheten.


-
10Jun-2026Hva er medisinsk PEEK-slange?
-
03Jun-2026Hvorfor brukes polyimidslange i katetre?Det korte svaret: Hvorfor Polyimidrør Dominerer kateterdesign Polyimidslanger brukes i katetre først og fremst på grunn av sin ekstraordinære kombinasjon av ultratynne veggkonstruksjoner, høy strekkstyrke og eksepsjonell termisk og kjemisk stabilitet — egenskaper som ingen annen polymerrørklasse kan matche i samme dimensjonsskala. Når kateterdesignere trenger å navigere i kronglete vaskulær anatomi, levere presist dreiemoment eller integrere flere lumen i en enhet med en ytre diameter på under 1 mm, Polyimidrør av medisinsk kvalitet blir det valgte ingeniørmaterialet. I motsetning til konvensjonelle polymerrør, Polyimidrør For Catheters opprettholder strukturell integritet selv ved veggtykkelser under 12 mikron, slik at produsenter kan maksimere indre lumendiameter i forhold til ytre profil. Dette oversetter direkte til bedre væskestrøm, forbedret enhetssporbarhet og en minimalt invasiv pasientopplevelse. De følgende delene utforsker materialvitenskap, ytelsesreferanser og kliniske anvendelser som gjør polyimid til det foretrukne valget på tvers av intervensjonskardiologi, nevrovaskulære prosedyrer og minimalt invasiv kirurgi. Materialegenskaper som skiller polyimid Polyimidpolymerkjeden er bygget på imidbindinger som skaper en stiv aromatisk ryggrad. Denne molekylære arkitekturen er ansvarlig for en egenskapsprofil som stort sett forblir uovertruffen av konkurrerende polymerer av medisinsk kvalitet. Tynnvegg polyimidrør beholder mekanisk stivhet selv når veggtykkelsen reduseres til nivåer under 25 mikron – et kritisk krav for mikrokatetersystemer. Nøkkelfysiske og kjemiske egenskaper Tabell 1: Sammenlignende egenskapsprofil for polyimid vs. vanlige medisinske slangepolymerer Eiendom Polyimid (PI) KIT PTFE Nylon Strekkstyrke (MPa) 170-230 100-170 20-35 50-90 Min. Veggtykkelse (um) ~12 ~100 ~150 ~80 Kontinuerlig temperatur (C) Opp til 260 Opp til 250 Opp til 260 Opp til 100 Kjemisk motstand Utmerket Veldig bra Utmerket Moderat Dataene ovenfor fremhever den primære fordelen med polyimid: evnen til å oppnå minimale veggtykkelser rundt 12 mikron samtidig som den leverer strekkstyrker på 170-230 MPa . Denne kombinasjonen er ganske enkelt ikke oppnåelig med KIT, PTFE eller nylon ved sammenlignbare dimensjoner, noe som gjør Ultratynne polyimidrør en kategori for seg selv innen produksjon av presisjonsmedisinsk utstyr. Ytelsesmål: polyimid vs. alternativer Forstå hvorfor Polyimidrør Medical Applications har vokst dramatisk krever sammenligning av ytelse på tvers av metrikkene som kateteringeniører bryr seg mest om: vegg-til-lumen-forhold, kinkmotstand, dreiemomentoverføring og biokompatibilitet. Radardiagrammet nedenfor viser normaliserte ytelsesskårer over fem kritiske kategorier for de tre materialene som oftest vurderes. Materialytelsesradar: Sammenligning av kateterrør Vegg tynnhet Strekkstyrke Knikmotstand Dreiemoment overføring Biokompatibilitet Polyimid (PI) KIT PTFE Poengskala: 0-100 (normalisert teknisk ytelsesindeks) Radardiagram som sammenligner polyimid, PEEK og PTFE på tvers av fem kritiske kateterytelsesmålinger. Radarsammenligningen gir et overbevisende argument for polyimids balanserte fortreffelighet. Mens PTFE skårer godt på biokompatibilitet gitt dens lange kliniske historie, begrenser dens relativt lave strekkstyrke og dårlige knekkmotstand dets anvendelse i kateterlegemer med mikroboringer. PEEK tilbyr solid strekkfasthet, men kan ikke bearbeides til de ultratynne veggene som Polyimidrør med liten diameter oppnår rutinemessig. Polyimids vinkeldominans på tvers av alle fem aksene gjenspeiler hvorfor det har blitt den strukturelle ryggraden i moderne mikrokateterdesign. Denne visuelle gjør det klart at intet enkelt konkurrerende materiale kan gjenskape polyimids multi-akse ytelsesfordel samtidig. Hvordan ultratynn veggkonstruksjon forvandler kateterdesign Forholdet mellom veggtykkelse og indre diameter er den sentrale tekniske spenningen i kateterdesign. Hvert mikrometer som legges til veggen reduserer lumen som er tilgjengelig for væsketilførsel, ledetrådpassasje eller utplassering av enheten. Ultratynne polyimidrør løser denne spenningen ved å oppnå vegg-til-OD-forhold som lar designere gjenvinne lumenplass uten å øke enhetens ytre fotavtrykk. Minimum oppnåelig veggtykkelse etter rørmateriale (um) Polyimid (PI) ~12 um Nylon ~80 um KIT ~100 um PTFE ~150 um Silikon ~200 um Lavere verdier indikerer tynnere oppnåelige vegger - en viktig fordel for katetersystemer med liten profil. Denne dramatiske veggtykkelsesfordelen - polyimid ved ~12 um versus silikon ved ~200 um - oversetter direkte til lumeneffektivitet. For et kateter med en ytre diameter på 0,5 mm, bytte fra silikon til Micro Bore polyimidrør kan øke den effektive indre lumendiameteren med 30-40 %, noe som fundamentalt endrer hva enheten kan oppnå klinisk. Dette er ikke en marginal forbedring; det er forskjellen mellom en enhet som kan passere en 014 guidewire kontra en som ikke kan. Søylediagrammet ovenfor gjør dette gapet visuelt ubestridelig, og tilbyr ingeniører en rask referanse for materialvalgbeslutninger under tidlig kateterkonseptutvikling. Praktisk lumenforsterkning i sub-millimeter katetre Vurder et kateter designet for nevrovaskulær embolisering med en ytre måldiameter på 0,70 mm (omtrent 2,1 fransk). Med en PTFE-innerforing på 150 um vegg, vil ID være omtrent 0,40 mm. Den samme enheten bygget med Tynnvegg polyimidrør ved 25 um vegg oppnår en ID på omtrent 0,65 mm - a 62,5 % økning i lumenareal . Dette muliggjør direkte passasje av større spoler, emboliske midler med høyere viskositet eller kombinasjonsmedisin, alt innenfor den samme ytre profilen som anatomien tillater. Medisinske applikasjoner: hvor polyimidslanger er utplassert Polyimidrør Medical Applications spenner over praktisk talt alle kateterbaserte intervensjonsdisipliner. Den røde tråden er behovet for å levere en funksjonell enhet gjennom en smal, ofte kronglete anatomisk vei samtidig som den opprettholder strukturell integritet, presis dreiemomentkontroll og dimensjonsstabilitet. Nedenfor er de primære kliniske områdene der polyimidbasert kateterkonstruksjon tilfører målbar verdi. Nevrovaskulære mikrokatetre: Tilgang til den distale intrakranielle vaskulaturen krever ODs så små som 1,5-1,7 French. Polyimids knekkmotstand og dreiemomentfasthet lar operatører navigere i den kronglete carotis-sifonen og distale MCA-grener. Elektrofysiologiske (EP) katetre: Tynnveggsrør muliggjør tettere elektrodeavstand og mindre skaftdiametre, og forbedrer lesjonskartleggingsoppløsningen i komplekse arytmiablasjonsprosedyrer. Legemiddelleveringssystemer: Infusjonsmikrokatetre for målrettet onkologisk medikamentlevering krever presis volumetrisk kontroll. Dimensjonsstabiliteten til polyimidslangen sikrer at leveringsvolumene samsvarer med programmerte parametere uten lumenkryp. Endoskopisk og laparoskopisk instrumentering: Arbeidskanaler i endoskoper med tynn profil drar nytte av polyimids kombinasjon av stivhet og tynn vegg, som tillater verktøypassasje samtidig som enheten opprettholdes slankhet. Vaskulær tilgangshylster: Flettet eller forsterket polyimidskaft gir kolonnestyrken som kreves for pålitelig tilgang ved perifere og sentrale vaskulære prosedyrer. Guidewire Coil Formers: Dimensjonspresisjonen og temperaturmotstanden til Polyimidrør med liten diameter gjør den ideell for kjernekomponentene i hydrofile ledetrådsystemer. Estimert andel av bruk av polyimidslange etter medisinsk bruk (%) 0 10 20 30 40 38 % Nevro-vaskulær 22 % EP katetre 17 % Legemiddellevering 12 % Endoskopisk 7 % Vaskulær tilgang 4 % Guidewire Distribusjonen er veiledende, basert på industriapplikasjonsdata fra kateter OEM-undersøkelser og publisert litteratur. Nevrovaskulære applikasjoner utgjør anslagsvis det største enkeltsegmentet 38 % av polyimidslangeforbruk ved kateterproduksjon. De ekstreme navigasjonsutfordringene til den intrakranielle vaskulaturen - kar så små som 0,5 mm, 90-graders grenvinkler og skjøre karvegger - skaper en krevende test som polyimid passerer der andre materialer kommer til kort. Elektrofysiologi representerer det nest største segmentet på 22 % , som gjenspeiler den raske globale veksten av hjerteablasjonsprosedyrer for behandling av atrieflimmer. Kolonnediagrammet ovenfor gjør det mulig for enhetsingeniører og innkjøpsteam å kontekstualisere deres anvendelse innenfor det bredere medisinske polyimidrørøkosystemet. PI/PTFE komposittrør: smøreevnen Mens rene polyimidrør gir enestående strukturell ytelse, krever visse kateterapplikasjoner ekstra smøreevne på den indre overflaten. Prosedyrer som krever gjentatte guidewire-utvekslinger, skylling av lumen i skylling eller injeksjon av embolisk middel har alle fordel av redusert friksjon mellom rørets indre og det passerende instrumentet eller væsken. Det er her PI/PTFE komposittrør gir en overbevisende ingeniørløsning som ingen av materialene oppnår alene. I komposittkonstruksjonen blir PTFE co-behandlet eller påført som en indre liner på et strukturelt ytre lag av polyimid. PTFE bidrar med sin karakteristiske lave friksjonskoeffisient (statisk CoF så lavt som 0,04-0,10) mens polyimidkomponenten gir den radielle stivheten, søylestyrken og dimensjonspresisjonen som hindrer det totale røret i å deformeres under de mekaniske belastningene av kateterfremføring og manipulering. Resultatet er et rørsystem med en tilstrekkelig glatt innervegg og et strukturelt robust ytre skall - egenskaper som ellers er gjensidig utelukkende i enkeltmateriale rørdesign. Sammenligning av friksjonskoeffisient: Kateterlumenmaterialer Friksjonskoeffisient vs. kontakttrykk for indre lumenmaterialer 0.00 0.10 0.20 0.30 0.40 Lavt Med-Lav Middels Høy Kontakt Press Nylon Kun PI PI/PTFE kompositt Ren PTFE Lavere friksjonskoeffisient forbedrer ledetrådens sporbarhet og reduserer prosessuelle motstand. Diagrammet ovenfor illustrerer en grunnleggende avveining: ren PTFE oppnår de laveste friksjonsverdiene, men ofrer strukturell støtte, mens nylon opprettholder formen, men skaper høy friksjonsmotstand. PI/PTFE komposittrør occupies the optimal middle ground - leverer en friksjonskoeffisient i området 0,07-0,10 samtidig som polyimidryggradens strukturelle integritet opprettholdes. For kateteroperatører betyr dette jevnere guidewire-utvekslinger, mindre prosedyrekraft, redusert pasientubehag og mer forutsigbar enhetsatferd gjennom hele intervensjonen. Linjediagramformatet gjør det enkelt å se at PI/PTFE-komposittytelsen er konsistent over et bredt trykkområde, i motsetning til nylon som forverres betydelig under høyere belastninger. Dimensjonell presisjon og konsistens i polyimidrør med mikroboring Dimensjonskonsistens er like viktig som nominelle dimensjoner ved produksjon av medisinsk utstyr. A Micro Bore polyimidrør komponent spesifisert til 0,20 mm ID pluss eller minus 0,005 mm må pålitelig oppfylle denne toleransen over hver meter av produksjonseffekt, fordi selv mindre variasjoner i veggtykkelse eller rundhet kan påvirke monteringen av flettede forsterkninger, limingen av distale spisser eller tilpasningen av koblingsutstyr. Avanserte ekstruderings- og belegningsprosesser som brukes i produksjon av Polyimidrør av medisinsk kvalitet oppnå OD-toleranser på pluss eller minus 0,005 mm og ensartet veggtykkelse innenfor pluss eller minus 2 um over produksjonskjøringer. Disse spesifikasjonene er validert gjennom lasermikrometri inline måling og statistisk prosesskontroll (SPC) kartlegging, som sikrer at hver trommel med rør oppfyller dimensjonskrav uten å kreve manuell inspeksjon av hver måler. OD-toleransekonsistens over en produksjonskjøring (SPC-kontrolldiagram) UCL Nom. LCL 0.005 0.000 -0,005 Produksjonsprøvepunkter Alle prøvepunkter holder seg godt innenfor kontrollgrensene på pluss/minus 0,005 mm, noe som viser høy prosesskapasitet. SPC-kontrolldiagrammet ovenfor representerer den type dimensjonsdisiplin som kreves for kvalifisering av medisinsk utstyrskomponent. Alle produksjonsprøver holder seg godt innenfor kontrollgrensene, uten datapunkter som nærmer seg de øvre eller nedre kontrolllinjene. Dette nivået av prosesskapasitet - karakterisert ved en Cpk-verdi typisk over 1,67 i velkontrollerte polyimidekstruderingsoperasjoner - er det som gjør at kateter-OEM-er kan bygge komponenter fra polyimidrør med tillit, redusere innkommende inspeksjonsbyrde og muliggjøre slankere monteringsprosesser. Konsistente prosesskapasitetsdata er en nøkkelleveranse fra profesjonelle Polyimidrør av medisinsk kvalitet leverandører når de støtter dokumentasjon for enhetsdesignhistorikk. Biokompatibilitet og regulatoriske hensyn Ethvert materiale beregnet for bruk i et medisinsk utstyr som kommer i kontakt med pasientvev eller kroppsvæsker, må demonstrere biokompatibilitet i henhold til relevante internasjonale standarder. For Polyimidrør av medisinsk kvalitet , betyr dette å oppfylle kravene i ISO 10993 - den internasjonalt anerkjente serien av standarder for biologisk evaluering av medisinsk utstyr - samt gjeldende USP Klasse VI plasttesting for implantat- og enhetsapplikasjoner. Polyimidpolymerer brukt i slanger for medisinsk utstyr har blitt grundig evaluert for cytotoksisitet, sensibilisering, systemisk toksisitet og hemokompatibilitet. Den aromatiske imidbindingen som gir polyimid dens termiske og mekaniske styrke er også kjemisk inert under fysiologiske forhold, noe som betyr at polymeren ikke lett utvasker myknere, monomerer eller nedbrytningsprodukter i temperatur- og pH-områdene som man møter i menneskekroppen. Denne kjemiske stabiliteten er en betydelig fordel i forhold til plastifisert PVC eller visse polyuretanformuleringer, som har blitt utsatt for økende gransking i forhold til utvaskbare kjemiske bekymringer i regulatoriske innleveringer. Viktige regulatoriske og kvalitetsmilepæler for medisinsk polyimidrør ISO 10993 Biologisk evaluering - testing av cytotoksisitet, sensibilisering, intrakutan reaktivitet og systemisk toksisitet som gjelder for enhetens kontaktklassifisering USP klasse VI plasttesting - systemiske injeksjons- og implantasjonstester for å bekrefte biologisk treghet ISO 13485 kvalitetsstyringssystem - kvalitetsstandarden for produksjon som kreves for leverandører av medisinsk utstyr Sporbarhet for råvarer - dokumentert sporbarhet fra parti til parti av polyimidharpiks og ethvert kompositttilsetningsstoff som kreves av FDA 21 CFR Part 820 og EU MDR 2017/745 Uttrekkbare og utlutbare profiler - kjemisk karakterisering av potensielle ekstraherbare stoffer under simulerte bruksforhold, som i økende grad kreves av reguleringsorganer for innlevering av utstyr i klasse II og III Kateterprodusenter sourcing Polyimidrør For Catheters bør be om en fullstendig materialdatapakke inkludert testrapporter for biokompatibilitet, samsvarssertifikater for råvarer og dokumentasjon for prosessvalidering. Denne dokumentasjonen utgjør en kritisk del av enhetsprodusentens tekniske fil for regulatoriske innsendinger globalt. Markedsvekst: Etterspørsel etter polyimidrør i medisinsk sektor Det globale markedet for medisinske polymerslanger med høy ytelse har vært på en vedvarende vekstbane, drevet av utvidelsen av minimalt invasive prosedyrevolumer, en aldrende global befolkning og pågående utvikling av neste generasjons kateterbaserte terapier, inkludert strukturelle hjerteintervensjoner, robotassistert kirurgi og lukkede sløyfetilførselssystemer. Innenfor dette bredere markedet, Polyimidrør Medical Applications representerer et av de raskest voksende undersegmentene. Anslått vekst: Medisinsk polyimidrørmarked (indeks: 2019 = 100) 100 125 150 175 200 2019 2020 2021 2022 2023 2025 2027E Est. Projisert 2025-2027 verdier er fremtidsrettede estimater basert på industriens vekstbaner. Indeks basisår 2019 = 100. Vekstindeksen ovenfor gjenspeiler en sammensatt årlig vekstrate (CAGR) på omtrent 12-14 % for det medisinske polyimidrørsegmentet fra 2019 til midten av 2020-tallet. Sentrale etterspørselsdrivere inkluderer den globale utvidelsen av volumer av nevrointervensjonelle prosedyrer, spesielt for slagbehandling og behandling av cerebral aneurisme, samt akselererende bruk av elektrofysiologiske ablasjonsprosedyrer for behandling av atrieflimmer. Den anslåtte akselerasjonen fra 2025 og fremover reflekterer økende bruk i robotkatetersystemer og neste generasjons strukturelle hjerteenheter. Linjediagrammets oppadgående bane bekrefter at de ingeniørmessige fordelene med polyimid oversettes til målbart kommersielt momentum i forsyningskjeden for medisinsk utstyr. Behandlings- og tilpasningsmuligheter For kateter-OEM-er og enhetsingeniører er tilgjengeligheten av avanserte prosesseringstjenester for polyimidrør like viktig som materialets iboende egenskaper. Evnen til å kilde Polyimidrør med liten diameter i tilpassede konfigurasjoner – spesifikke OD/ID-kombinasjoner, målrettede stivhetsprofiler, co-ekstruderte lag eller sammensatte komposittkonstruksjoner – reduserer utviklingstiden og behovet for intern materialbehandlingsinfrastruktur direkte. Nøkkelbehandlingsevner som avanserte polyimidrørprodusenter tilbyr inkluderer ekstrudering av enkelt- og flerlagsrør med OD-er fra under 0,1 mm til over 5 mm; presisjonsskjæring og laserbehandling for ren endeklargjøring; spissforming, utviding og liming for monteringsklare komponenter; og beleggtjenester for å legge til hydrofile eller hydrofobe overflatebehandlinger etter behov for kateterapplikasjonen. Kombinasjonen av ekstrudering, belegg og etterbehandlingsekspertise hos én enkelt leverandør reduserer forsyningskjedens kompleksitet og muliggjør raskere designgjentakelse under utviklingssykluser for enheter. Ningbo Linstant Polymer Materials Co., Ltd., etablert i 2014 og opererer med et team på over 400 ansatte , har bygget sin produksjonsplattform rundt nettopp denne integrerte modellen. Deres fokus på OEM/ODM medisinsk slangeforsyning - å kombinere ekstruderingsbehandling, belegg og etterbehandling under ett tak - posisjonerer dem til å støtte kateterprodusenter fra første prototype til kommersiell produksjon, med konsistent produktkvalitet og dokumentert prosesskontroll i alle trinn. Produsenter av medisinsk utstyr som arbeider med polyimidslanger drar nytte av deres tiår med kombinerte polymerprosesseringsekspertise og deres forpliktelse til presisjon, sikkerhet og mangfoldige prosesseringsevner. Designhensyn ved spesifikasjon av polyimidrør Ingeniører som spesifiserer polyimidslanger for kateterapplikasjoner, bør systematisk evaluere følgende parametere før de avslutter et materialvalg og en slangespesifikasjon: Tabell 2: Sjekkliste for designspesifikasjoner for valg av polyimidkateterrør Parameter Designhensyn Typisk rekkevidde Ytre diameter Anatomiske tilgangsbegrensninger, kappekompatibilitet 0,08-5,0 mm Veggtykkelse Lumenmaksimering vs. krav til sprengningstrykk 12-300 um Antall lumen Multifunksjonskatetre kan kreve 2-5 lumen 1-5 Stivhetsprofil Proksimal stivhet for skyvbarhet, distal fleksibilitet for navigering Avsmalnet eller segmentert Overflatebehandling Hydrofilt belegg, PTFE-fôr eller bar PI Applikasjonsavhengig Steriliseringskompatibilitet EO, gamma, e-stråle; PI tolererer generelt alle tre EO og gamma foretrekkes Riktig spesifikasjon av disse parameterne på forhånd forhindrer kostbare designendringer på sent stadium. Ingeniører bør også vurdere om applikasjonen involverer eksponering for kontrastmidler, saltvann, hepariniserte løsninger eller kontrastmidler ved forhøyet trykk – alle scenarier som polyimid håndterer godt, men som bør dokumenteres i designinndataposten som en del av en robust designkontrollprosess i samsvar med ISO 13485-kravene. Ofte stilte spørsmål Q1: Hva gjør polyimidslanger egnet for medisinske katetre? Polyimid tilbyr en unik kombinasjon av ultratynne vegger, høy strekkfasthet og utmerket kjemisk stabilitet. Disse egenskapene gjør at kateterdesignere kan maksimere indre lumenplass samtidig som de opprettholder den strukturelle integriteten som er nødvendig for sikker vaskulær navigasjon. Q2: Hvor tynne kan polyimidrørvegger være for medisinsk utstyr? Medisinsk polyimidrør kan produseres med veggtykkelser så lave som ca. 12 mikron. Dette er betydelig tynnere enn PTFE (~150 um), PEEK (~100 um) eller nylon (~80 um) ved sammenlignbare dimensjoner, noe som muliggjør større lumeneffektivitet i katetre med liten profil. Spørsmål 3: Er polyimidslanger biokompatible for kateterbruk? Ja. Medisinsk kvalitet polyimidmaterialer er evaluert i henhold til ISO 10993 og USP klasse VI standarder. Polymerens kjemisk inerte aromatiske ryggrad utvasker ikke lett myknere eller nedbrytningsprodukter under fysiologiske forhold, noe som understøtter dens egnethet for applikasjoner med blodkontakt. Q4: Hva er PI/PTFE-komposittrør og når brukes det? PI/PTFE komposittrør combines a PTFE inner lining with a polyimide structural outer layer. It is used when catheter applications require both low friction for smooth guidewire passage and structural rigidity to prevent deformation - common in neurovascular and coronary micro-catheter designs. Q5: Kan polyimidslanger tilpasses for OEM-kateterdesign? Ja. Profesjonelle OEM/ODM-leverandører tilbyr polyimidrør i tilpassede OD/ID-kombinasjoner, multi-lumen-konfigurasjoner, varierte stivhetsprofiler og med valgfrie overflatebelegg. Tilpassede spesifikasjoner støttes fra prototype til fullskala kommersiell produksjon med dokumenterte prosesskontroller. Q6: Hvordan er polyimidrør med liten diameter sammenlignet med standard medisinske polymerer? Ved sub-millimeter OD opprettholder polyimid betydelig bedre kinkmotstand og kolonnestyrke enn silikon eller myk polyuretan. I motsetning til de fleste polymerer, krever ikke polyimid fletting eller forsterkning for å oppnå søylestyrke ved svært små diametre, noe som forenkler kateterkonstruksjonen og reduserer totalt komponenttverrsnitt.
-
28May-2026Høytemperatur medisinsk PI-rør: fordeler og bruk i 2026For medisinsk utstyrsapplikasjoner som krever de tynneste mulige veggene, de strammeste dimensjonstoleransene og motstand mot temperaturer som vil bryte ned de fleste andre polymerer, medisinsk PI-rør er den definitive ingeniørløsningen. Polyimid (PI) utkonkurrerer KIT, Nylon, PEBAX og PTFE på tvers av de kombinerte kriteriene for veggtynnhet, termisk stabilitet og mekanisk stivhet-til-diameter-forhold – noe som gjør det til det valgte materialet for nevrovaskulære mikrokatetre, elektrofysiologiske kateterskafter og presisjonsstyretråd-hypotørforinger. Denne artikkelen dekker kjernematerialegenskapene til medisinske polyimidslanger, dens viktigste kliniske og enhetsapplikasjoner i 2026, viktige produksjonsspesifikasjoner som skal evalueres, og en praktisk sammenligning med konkurrerende høyytelsespolymerer. Hva gjør polyimid medisinsk slange unikt kapabel Polyimid er en aromatisk heterosyklisk polymer dannet gjennom en imidiseringsreaksjon ved høye temperaturer. Dens molekylære struktur gir den en eksepsjonell kombinasjon av egenskaper som ingen enkelt alternativ polymer kan replikere: Kontinuerlig brukstemperatur opp til 300°C — den høyeste termiske vurderingen av alle medisinske polymerslanger i rutinemessig bruk, noe som muliggjør kompatibilitet med alle standard steriliseringsmetoder inkludert dampautoklav. Strekkfasthet på 170–230 MPa — betydelig høyere enn KIT (~100 MPa) og langt over nylon, PEBAX eller polyuretan, noe som muliggjør veggtykkelser under 0,025 mm uten strukturelt kompromiss. Bøyemodul på 3–4 GPa — gir høy søylestivhet i et veldig lite tverrsnitt, kritisk for skyvbarhet i mikrokateterskaftdesign. Iboende smøreevne — PI-overflater viser lavere friksjon enn de fleste ingeniørpolymerer i sin naturlige tilstand, og reduserer styretrådmotstanden i sub-millimeter-lumenapplikasjoner. Kjemisk motstand — stabil i nærvær av de fleste organiske løsemidler, kontrastmidler og rengjøringsmidler som brukes i kateteriseringsprosedyrer. Radiolucens — Helt gjennomsiktig under fluoroskopi, og unngår bildeartefakter forbundet med metalliske hyporør når de brukes som strukturelle elementer i kateterskaftet. Strekkstyrkesammenligning: PI vs medisinske polymerer (MPa) Strekkstyrke (MPa) 40 80 120 160 200 200 PI 100 KIT 80 Nylon 40 PEBAX 30 PTFE Veiledende strekkfasthetsverdier for ufylte polymerformer av medisinsk kvalitet; faktiske verdier avhenger av karakter og bearbeiding Tynn vegg PI-rør : Aktiverer enhetsdesign med ultralav profil Den viktigste anvendelsesfordelen med polyimid i forhold til konkurrerende medisinske polymerer er dens kapasitet til å bli bearbeidet til tynnvegget PI-rør med veggtykkelser som er fysisk uoppnåelige i andre materialer ved tilsvarende strukturell ytelse. Praktiske tynnveggede standarder som kan oppnås med presisjonspolyimidekstrudering eller belegningsprosesser: Veggtykkelse så lav som 0,012–0,025 mm i standard mikroborekonfigurasjoner. Vegg-til-OD-forhold nedenfor 5 % samtidig som kolonnestivheten opprettholdes tilstrekkelig for at kateterskaftet kan skyves. Dimensjonstoleranse av ±0,005 mm eller bedre på OD og ID med laserstyrte produksjonslinjer. Denne evnen utnyttes direkte i nevrovaskulær mikrokateterdesign, der den totale ytre diameteren kan være begrenset til 1,8–2,4 fransk (0,6–0,8 mm) for intrakraniell tilgang — og etterlater nesten ingen veggbudsjett. En PI-rørvegg på 0,02 mm ved 0,7 mm OD gir et lumen-til-OD-arealforhold som et PEEK-rør med sammenlignbar OD ikke kan matche, fordi PEEK krever en tykkere minimumsvegg for å opprettholde tilsvarende søylestyrke. Materiale Min. Praktisk vegg (mm) Strekkstyrke (MPa) Maks. Bruk temperatur (°C) Radiolucent Polyimid (PI) 0.012 170–230 300 Ja KIT 0.050 ~100 250 Ja Nylon 12 0.080 ~80 100 Ja PEBAX 72D 0.100 ~55 130 Ja PTFE 0.050 ~30 260 Ja Tabell 1: Minimum praktisk veggtykkelse og nøkkelegenskaper sammenligning på tvers av medisinske polymerrørmaterialer Micro Bore PI-rør: Ytelse på sub-millimeterskala Micro bore PI-rør refererer til polyimidrør med indre diameter typisk under 0,5 mm, og i noen nevrovaskulære og analytiske anvendelser, under 0,1 mm. Ved disse dimensjonene lar materialets høye strekkstyrke røret fungere som et strukturelt element - ikke bare en passiv kanal - inne i enheten. Micro bore PI-rør produseres gjennom en av to primære produksjonsruter: Ekstrudering over en dor — egnet for ID-dimensjoner ned til ca. 0,15 mm; tilbyr god konsentrisitet og dimensjonskonsistens for kateterskaftapplikasjoner. Dyppebelegg (løsningsstøping) — PI-løsning påføres en utlutbar eller ekstraherbar dor og herdes ved høy temperatur; muliggjør veggtykkelser under 0,02 mm og ID-presisjon under 0,1 mm for de mest krevende applikasjonene for mikroenheter. Valget av produksjonsrute påvirker ikke bare oppnåelige dimensjoner, men også rørets mekaniske isotropi, overflatefinish og kompatibilitet med sekundære prosesser som laserskjæring eller liming. For kateter-OEM-er gir ekstrudert PI-rør med mikroboring bedre parti-til-lot-konsistens for volumproduksjon; dip-belagt PI er foretrukket for forskningsskala og svært høy presisjon prototype programmer. Høytemperatur PI-rør: Sterilisering og prosesskompatibilitet Den termiske ytelsen til polyimid er dens mest differensierte egenskap i forhold til andre medisinske polymerer. Høytemperatur PI-rør beholder sine mekaniske og dimensjonale egenskaper ved temperaturer som forårsaker permanent deformasjon i PEEK, Nylon og PEBAX. Kompatibilitet med steriliseringsmetode PI-slanger er kompatibel med alle standard steriliseringsmetoder for medisinsk utstyr: Dampautoklav (134°C, 18 min) — PI beholder full dimensjonal og mekanisk integritet; ingen målbar endring i OD, ID eller veggtykkelse etter gjentatte sykluser. Etylenoksid (EO) — fullt kompatibel; ingen absorpsjon eller nedbrytning av mekaniske egenskaper. Gammabestråling (25–50 kGy) — PI viser minimal egenskapsendring ved standard medisinske steriliseringsdoser; noe gulning kan forekomme, men påvirker ikke mekanisk ytelse. E-strålebestråling – kompatibel ved standarddoser; bekreft med leverandøren for spesifikke karakterkvalifikasjonsdata. Produksjonsprosesskompatibilitet Høytemperatur PI-rør støtter også nedstrøms produksjonsoperasjoner som vil skade polymerer med lavere temperatur: Laserskjæring og -boring — PI-maskiner rene med UV- og CO₂-lasere uten overdreven forkulling ved kuttekanter, noe som muliggjør presis funksjonsdannelse ved fremstilling av kateterskaft. Limherding ved høy temperatur — PI tåler limherdingssykluser kl 150–200°C uten dimensjonsendringer, noe som forenkler spissbinding og monteringsprosesser. Reflow og termisk binding — PIs dimensjonsstabilitet muliggjør samtidig prosessering med PTFE-innerforinger og metalliske flette- eller spolelag uten deformering av rørsubstratet. Dimensjonsstabilitet vs temperatur: PI vs nøkkelpolymerer (veiledende) Stabilitetsretensjon (%) 50°C 100°C 150°C 200°C 250°C 300°C 50 % 80 % 100 % PI KIT Nylon PEBAX Illustrerende dimensjonsstabilitetsbevaring under vedvarende temperatur; kun veiledende Fleksibel PI-rør: Hvor stivhet og fleksibilitet må eksistere samtidig En vanlig misforståelse er at polyimidrør er jevnt stive. Mens PI viser en høyere bøyemodul enn PEBAX eller polyuretan, fleksibel PI-slange konfigurasjoner er oppnåelige gjennom veggtykkelseskontroll, flerlagskonstruksjon og design av rørgeometri. Dette gjør PI egnet for applikasjoner som krever både søylestyrke og evne til å tilpasse seg buet anatomi. Den praktiske fleksibiliteten til PI-rør styres først og fremst av veggtykkelse og OD: Ved veggtykkelser på 0,012–0,025 mm , PI-rør er svært fleksibelt og kan vikles på spoler med bøyningsradier så små som 15–20 mm uten å knekke. Ved veggtykkelser over 0,10 mm , PI-rør oppfører seg som et stivt strukturelt element – egnet for styretråd-hyporør og instrumentaksler der søyleskyvbarhet er det primære kravet. Flerlags PI-rør med vekslende stivhetssoner gir sonefleksibilitetsprofiler langs et enkelt skaft, noe som muliggjør proksimal stivhet for skyvbarhet og distal fleksibilitet for anatomisk konformitet. I elektrofysiologisk (EP) kateterdesign brukes fleksible PI-slanger ofte som det primære skaftmaterialet fordi det gir den nødvendige kolonnestyrken for kateterlevering samtidig som de opprettholder avbøyningsegenskapene som er nødvendige for effektiv hjertekartlegging. Primære kliniske og enhetsapplikasjoner av medisinsk PI-slange i 2026 Medisinsk polyimidslange er spesifisert på tvers av et bredt spekter av intervensjons-, kirurgiske og diagnostiske enhetskategorier der dens unike kombinasjon av egenskaper dekker tekniske krav som ikke kan oppfylles av konvensjonelle kateterpolymerer. Nevrovaskulære mikrokatetre Den mest teknisk krevende applikasjonen for PI-rør. Nevrovaskulære tilgangsenheter må navigere i fartøyer så små som 1–2 mm i diameter gjennom flere grenpunkter, som krever ytre diametre på 1,7–2,8 French samtidig som det opprettholdes tilstrekkelig lumenareal for enhetspassasje. Tynnvegg og PI-rør med mikroboring er det muliggjørende materialet for denne profilen. Elektrofysiologisk kateterskaft EP-katetre krever skaft som overfører dreiemoment nøyaktig fra håndtaket til den distale spisselektrodegruppen i hjertekamrene. PI-rørets høye bøyemodul-til-diameter-forhold muliggjør pålitelig dreiemomentrespons i 4–8 franske akseldiametre, mens dens termiske stabilitet støtter spissens ablasjonstemperaturer som oppstår under radiofrekvens- eller kryoablasjonsprosedyrer. Guidewire Hypotube Liners PI-rør brukes som en indre foring i kompositt-styretråd-hyporør – gir elektrisk isolasjon, kjemisk separasjon mellom det metalliske hyporøret og lumeninnholdet, og en lavfriksjonsoverflate for bevegelse av kjernetråden. Veggtykkelser på 0,015–0,03 mm er standard i denne applikasjonen. Minimalt invasive kirurgiske instrumenter Gjenbrukbare laparoskopiske og robotkirurgiske instrumenter drar nytte av høytemperatur PI-rør i skaftkomponenter som må tåle gjentatt dampautoklavsterilisering kl. 134°C . PIs termiske stabilitet eliminerer dimensjonsendringene sett i nylon- eller PEBAX-komponenter etter flere steriliseringssykluser. Diagnostiske og analytiske instrumenter Micro bore PI-rør er mye brukt i kromatografi, massespektrometri og mikrofluiddiagnostikksystemer der kjemisk treghet, dimensjonell presisjon og høytrykkstoleranse samtidig kreves. PI motstår alle vanlige HPLC-løsningsmidler og opprettholder dimensjonsstabilitet ved driftstemperaturer for analytiske instrumenter. Søknad Typisk OD-område Veggtykkelse Key PI Advantage Nevrovaskulært mikrokateter 0,4–1,0 mm 0,012–0,030 mm Ultratynn vegg, maks lumenareal EP kateterskaft 1,3–2,7 mm 0,040–0,120 mm Momenttrohet, termisk stabilitet Guidewire hypotube liner 0,2–0,5 mm 0,015–0,030 mm Elektrisk isolasjon, smøreevne Gjenbrukbart kirurgisk instrument 2,0–6,0 mm 0,060–0,200 mm Autoklavstabilitet, repeterbarhet Analytisk instrumentrør 0,1–1,0 mm 0,020–0,080 mm Kjemisk motstand, precision ID Tabell 2: Typiske PI-rørspesifikasjoner og primære fordeler etter enhetsapplikasjon Nøkkelspesifikasjoner som skal defineres ved innkjøp av PI-rør Innkjøp av medisinske polyimidslanger krever presise spesifikasjoner på forhånd for å sikre at prøver og produksjonspartier oppfyller enhetskravene. Følgende parametere bør defineres i den tekniske spesifikasjonen før leverandørengasjement: OD og ID med toleranser — spesifiser ±0,005 mm eller tettere for mikroboringsapplikasjoner; ±0,010 mm er typisk for større akseldiametre. Veggtykkelse og konsentrisitet — maksimal veggeksentrisitet (forhold mellom veggvariasjon og nominell vegg) bør spesifiseres; verdier under 10 % kan oppnås med presisjonsproduksjonslinjer. PI type — bekrefte om applikasjonen krever ufylt PI, eller en spesifikk fylt eller kopolyimidkvalitet med modifiserte fleksibilitets- eller smøreegenskaper. Fremstillingsmetode — spesifisere ekstrudering eller dip-belegg avhengig av dimensjonskrav og volumskala. Farge og markører — naturlig PI-slange er ravgul/gylden; fargekodede eller røntgentette stripete konfigurasjoner kan produseres for enhetsidentifikasjon og krav til fluoroskopisk synlighet. Reguleringsdokumentasjon — bekrefte krav til ISO 10993 biokompatibilitetsdata, harpikspartisporbarhet og IQ/OQ/PQ prosessvalideringsposter for regulatorisk filstøtte. Om LISTANT Siden etableringen i 2014, NINGBO LINSTANT POLYMER MATERIALS CO., LTD. har spesialisert seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologi for medisinske polymerslanger. Vårt dedikerte løfte til produsenter av medisinsk utstyr er vår forpliktelse til presisjon, sikkerhet, mangfoldige prosessutviklingsevner og konsekvent produksjon. LINSTANT har et renseverksted som spenner over nesten 20.000 kvadratmeter og overholder GMP-kravene. Våre fasiliteter inkluderer 15 importerte ekstruderingslinjer med forskjellige skruestørrelser og enkelt-/dobbelt-/trilags co-ekstruderingsmuligheter, åtte PEEK-ekstruderingslinjer, to sprøytestøpelinjer, nesten 100 sett med utstyr for veving/fjæring/belegging, og førti sett med sveise- og formingsutstyr. Disse ressursene sikrer samlet en effektiv gjennomføringskapasitet for bestillinger. Virksomhetsomfang: Våre produkter dekker et bredt spekter av størrelser, inkludert ekstruderte enkelt-/flerlagsrør, enkelt-/flerlumenrør, enkelt-/dobbelt-/trilags ballongslanger, spiral/flettede forsterkede hylster, spesialkonstruksjonsmateriale PEEK/PI-rør og ulike overflatebehandlingsløsninger. Ofte stilte spørsmål Q1: Hva er medisinsk PI-slange, og hvordan er den forskjellig fra PEEK-slanger? Medisinsk PI-rør er ekstrudert eller dip-belagt fra polyimidharpiks - en aromatisk heterosyklisk polymer med en kontinuerlig brukstemperatur på opptil 300 °C og strekkstyrke på 170–230 MPa. Sammenlignet med PEEK tilbyr PI en betydelig tynnere minimumsvegg (0,012 mm vs 0,050 mm for PEEK), høyere strekkfasthet og en bredere temperaturvurdering. PEEK er imidlertid lettere å lime, tilbyr større designfleksibilitet for overstøping, og er generelt foretrukket for akselstrukturer med større diameter der veggtynnhet ikke er den primære begrensningen. Spørsmål 2: Er medisinsk polyimidslange biokompatibel for pasientkontaktapplikasjoner? Medisinsk-grade polyimidslanger produsert fra kvalifiserte harpikspartier demonstrerer biokompatibilitet i henhold til ISO 10993 testprotokoller, inkludert cytotoksisitet, sensibilisering og intrakutan reaktivitetsevaluering. Den brukes i pasientkontaktapplikasjoner, inkludert nevrovaskulære katetre og elektrofysiologiske enheter. Leverandører bør gi ISO 10993 testrapporter eller referanser spesifikke for PI-kvaliteten og produksjonsprosessen som brukes i produktet ditt. Spørsmål 3: Hva er den tynneste veggen som kan oppnås i tynnveggede PI-rør? Ved å bruke dip-coating (løsningsstøping) prosesser, kan veggtykkelser så lave som 0,010–0,015 mm oppnås i tynnveggede PI-rør. Ekstruderte PI-rør kan pålitelig oppnå vegger på 0,020–0,025 mm med god konsistens fra parti til parti. Under 0,012 mm reduseres produksjonsutbyttet betydelig, og dip-beleggingsprosesser på presisjonsdorer er generelt påkrevd. Den oppnåelige minimumsveggen avhenger også av OD - svært små OD-rør (under 0,3 mm) gir ekstra konsentrisitetsutfordringer ved spesifikasjoner for ultratynne vegger. Q4: Kan fleksible PI-slanger festes til andre katetermaterialer? Polyimids kjemiske treghet gjør standard løsemiddelbinding ineffektiv. Pålitelig binding av PI-slanger til metaller, PTFE-foringer eller polymertuppkomponenter oppnås gjennom plasmaoverflateaktivering etterfulgt av strukturell limbinding, eller gjennom mekaniske retensjonsfunksjoner designet i katetersammenstillingen. Noen produsenter bruker laserablasjon av PI-overflaten for å forbedre adhesjonen lokalt ved bindingssoner. Disse bindingsmetodene er veletablerte i produksjonsmiljøer for produksjon av EP-kateter og nevrovaskulær enhet. Spørsmål 5: Hvordan fungerer PI-slanger med høy temperatur under gjentatt autoklavsterilisering? Høytemperatur PI-rør is among the most autoclave-stable polymer tubing materials available. In standard steam sterilization cycles (134°C, 18 minutes), PI retains its dimensional specifications and mechanical properties after 50 or more cycles — consistent with ISO 17665 reprocessing validation requirements for reusable device components. This durability makes it the preferred shaft material for reusable minimally invasive surgical instruments that undergo repeated hospital sterilization throughout their service life.

-
21May-2026Topp 10 medisinske PEEK-rørleverandører i 2026Velge en pålitelig medisinsk KIT-slange leverandør er en av de mest konsekvensbeslutninger innen utvikling av kateter og minimalt invasiv enhet. PEEK (polyether ether keton) tilbyr en sjelden kombinasjon av mekanisk styrke, kjemisk motstand, radiolucens og steriliseringskompatibilitet som ingen annen ingeniørpolymer kan gjenskape fullt ut – noe som gjør leverandørkvalitet, prosessevne og regulatorisk beredskap til sentrale evalueringskriterier. Denne veiledningen identifiserer ti ledende medisinske PEEK-slangeleverandører som er aktive i 2026, forklarer de viktigste tekniske spesifikasjonene som skal evalueres, og gir et praktisk rammeverk for å kvalifisere en leverandør mot enhetens spesifikke krav. Hvorfor Medisinsk PEEK-slange Krever spesialisert ekstruderingsevne PEEK er blant de mest teknisk krevende polymerene å ekstrudere til presisjonsrør. Smeltetemperaturen overstiger 340°C , som krever spesialisert høytemperaturekstruderingsutstyr, og dets smale prosessvindu betyr at små variasjoner i tønnetemperatur, skruhastighet eller trekkforhold produserer målbare endringer i veggtykkelse og krystallinitet - som begge direkte påvirker mekanisk ytelse. Hovedårsaker til at ikke alle rørekstrudere kan levere PEEK av medisinsk kvalitet: Standard ekstruderingslinjer er ikke klassifisert for PEEK-behandlingstemperaturer – dedikerte PEEK-kompatible linjer kreves. Tynnvegg PEEK-rør (veggtykkelse under 0,1 mm) krever in-line lasermåling og aktiv dimensjonskontroll for å opprettholde toleranse. PEEK-rør med mikroboring med ID under 0,5 mm krever mikroekstruderingsspindelteknologi og ultrapresist kontroll av avtrekkerhastighet. Medisinsk grad av PEEK-harpikssporbarhet (jomfruharpiks, partispesifikk CoA) må opprettholdes for å støtte samsvar med ISO 10993 biokompatibilitet. PEEK vs vanlige medisinske polymerer: nøkkelegenskaper (relativ poengsum) Relativ poengsum (0–10) 2 4 6 8 10 9.5 6.5 5.5 7.0 8.0 PEEK Nylon PEBAX PTFE Polyimid Sammensatt poengsum på tvers: strekkstyrke, temperaturbestandighet, kjemisk motstand, biokompatibilitet, radiolysens Kjerneegenskaper som gjør PEEK til det foretrukne materialet for kritiske enhetskomponenter Før du vurderer leverandører, er det verdt å fastslå hvorfor ekstrudert PEEK-rør er spesifisert i første omgang. Materialegenskapene dekker flere kliniske krav og produksjonskrav samtidig: Eiendom PEEK Verdi / Karakteristikk Klinisk / enhetsrelevans Strekkstyrke ~100 MPa (ufylt) Støtter tynnveggkonstruksjon uten at det går på kompromiss med styrke Kontinuerlig brukstemperatur Opptil 250°C Kompatibel med dampautoklav og tørrvarmesterilisering Kjemisk motstand Motstandsdyktig mot de fleste løsemidler, syrer, alkalier Egnet for aggressive kjemiske miljøer og kontrastmidler Radiolucens Helt radiolucent (røntgengjennomsiktig) Ingen bildegjenstander; foretrukket for kateterryggrad og kroppsstrukturer Biokompatibilitet ISO 10993-kompatibel (medisinsk karakter) Direkte pasientkontakt og implantattilstøtende applikasjoner Dimensjonsstabilitet Lav kryp, minimal fuktighetsabsorpsjon ( Opprettholder toleranser i fuktige eller vandige miljøer Tabell 1: Viktige materialegenskaper for medisinsk-grade PEEK og deres enhetsrelevans Topp 10 medisinske PEEK-rørleverandører i 2026 Leverandørene som er oppført nedenfor er valgt basert på demonstrert PEEK-ekstruderingsevne, GMP-overholdelse, tilstedeværelse på markedet for medisinsk utstyr og produktspekterbredde fra og med 2026. Listen er ikke rangert – hver leverandør betjener forskjellige markedssegmenter og enhetskategorier. 1. NINGBO LINSTANT POLYMER MATERIALS CO., LTD. (Kina) LINSTANT ble grunnlagt i 2014 og driver en 20 000 m² GMP-kompatibelt renseverksted i Ningbo, Kina, med åtte dedikerte PEEK-ekstruderingslinjer. Produktomfanget deres spenner over tynnveggede PEEK-rør, PEEK-rør med mikroboring, multi-lumen-konfigurasjoner og PI-rør – alt støttet av full materialsporbarhet og dokumentasjon for prosessvalidering. LINSTANT betjener kateter-OEM-er, produsenter av intervensjonsutstyr og leverandører av kirurgiske instrumenter over hele Neird-Amerika, Europa og Asia. Deres ko-ekstruderingsevne (enkelt/dobbelt/tri-lags) og nedstrøms prosessering (fletting, belegg, sveising, forming) tilbyr integrert forsyningskjedeverdi for komplekse enhetsprogrammer. 2. Zevs Industrial Products (USA) Zeus er en veletablert USA-basert produsent av fluorpolymer- og spesialpolymerrør med en bred katalog som inkluderer PEEK-kateterslanger i standard og tilpassede dimensjoner. Deres ISO 13485-sertifiserte fasiliteter støtter en rekke medisinske polymerprodukter og er anerkjent for konsistent dimensjonskvalitet på tvers av høyvolumsproduksjon. 3. Raumedic AG (Tyskland) Raumedic er en tysk medisinsk slangespesialist med sterke evner innen høyytelses polymerekstrudering, inkludert PEEK. De betjener det europeiske markedet for medisinsk utstyr med GMP-sertifisert produksjon og tilbyr tilpasset ekstruderingsutvikling sammen med multi-lumen og flerlags rørkonfigurasjoner. 4. Putnam Plastics (USA) Putnam Plastics fokuserer på kompleks ekstrudering av kateterskaft, inkludert PEEK og tekniske polymerslanger. Deres styrke ligger i flerlags co-ekstrudering og variabel durometer akselkonstruksjon for styrbare og guidekateterapplikasjoner. De betjener først og fremst det amerikanske markedet for intervensjonskardiologi og vaskulære enheter. 5. Neirdson MEDISINSK (USA) Neirdson MEDICAL leverer ekstruderings-, belegg- og monteringstjenester for produsenter av medisinsk utstyr, inkludert PEEK-slanger for kateter- og leveringssystemapplikasjoner. Deres vertikalt integrerte modell – som dekker design, ekstrudering og produksjon av ferdige komponenter – støtter OEM-er som søker forsyningsforhold med én kilde. 6. Pexco (USA) Pexco tilbyr skreddersydd medisinsk slangeekstrudering inkludert PEEK og andre høyytelsespolymerer. Produksjonsfotavtrykket deres støtter både prototyping og produksjon i kommersiell skala, med kvalitetssystemer tilpasset ISO 13485 og FDA QSR-krav. De betjener et mangfold av enhets-OEM-er på tvers av diagnostiske og terapeutiske kategorier. 7. IDEX Health & Science (USA) IDEX Health & Science spesialiserer seg på presisjonsfluidikkkomponenter for analytiske og medisinske applikasjoner, med en rekke PEEK-slangeprodukter designet for høyt trykk og kjemisk aggressive miljøer. Deres PEEK-rørportefølje dekker mikroboringsdimensjoner og høytemperaturklassifiseringer som er relevante for OEM-er for diagnostiske instrumenter og laboratorieenheter. 8. Eldon James (USA) Eldon James produserer en rekke PEEK-slangeprodukter for laboratorie-, medisinske og industrielle applikasjoner, med vekt på kjemisk kompatibilitet og dimensjonskonsistens. De leverer standard katalogstørrelser samt tilpassede konfigurasjoner for enhetsutviklingsprogrammer som krever rask prototyping og kvalifiseringsstøtte. 9. Tronomed (Nederland) Tronomed er en europeisk spesialist innen produksjon av medisinske slanger og kateterkomponenter, og tilbyr PEEK-slanger i tilpassede dimensjoner med GMP-kompatibel produksjon. Deres evner dekker tynnveggede og mikroborede PEEK-kateterslanger, med fokus på det europeiske medtech OEM-markedet og CE-merkede utstyrsforsyningskjeder. 10. Optinova (Sverige) Optinova er en skandinavisk produsent av medisinske slanger med ISO 13485-sertifisering og en produktserie som inkluderer PEEK og høyytelses ingeniørpolymerslanger. Fasilitetene deres støtter tilpasset ekstruderingsutvikling, multi-lumen-konfigurasjoner og renromsproduksjon for europeiske og globale medisinske kunder. Leverandørsammenligning: Key Capability Indicators Når du evaluerer leverandører, gir følgende evnematrise et nyttig startrammeverk. Verifiser alle muligheter direkte med hver leverandør under forespørselsprosessen. Leverandør Region Micro Bore Flerlags GMP renrom Nedstrøms prosessering LINSTANT Kina Ja Ja (tri-layer) Ja (20,000 m²) Ja (full scope) Zeus USA Ja Begrenset Ja Delvis Raumedic Tyskland Selektiv Ja Ja Delvis Putnam Plastics USA Selektiv Ja Ja Ja Neirdson MEDICAL USA Ja Ja Ja Ja Pexco USA Selektiv Begrenset Ja Delvis IDEX Health & Science USA Ja No Ja No Eldon James USA Ja No Delvis No Tronomed Nederland Selektiv Begrenset Ja Delvis Optinova Sverige Selektiv Ja Ja Delvis Tabell 2: Kompetansesammenligning av topp medisinske PEEK-slangeleverandører i 2026 (veiledende; verifiser med hver leverandør) Tekniske spesifikasjoner å definere før du ber om tilbud Å sende inn en underspesifisert tilbudsforespørsel til en PEEK-slangeleverandør kaster bort tid på begge sider og risikerer å motta prøver som ikke samsvarer med enhetens krav. Følgende parametere bør defineres før oppsøking: OD og ID med toleranser — for tynnveggede PEEK-rør, spesifiser OD-toleranse til ±0,01 mm eller bedre; for PEEK-rør med mikroboring kan ID-toleranser på ±0,005 mm oppnås med passende utstyr. Veggtykkelse – definere minimum veggtykkelse, spesielt for rør med OD under 1,0 mm der vegg-til-OD-forhold blir en produksjonsbegrensning. PEEK karakter — naturlig ufylt PEEK er standard; Karbonfiberfylte eller glassfiberfylte kvaliteter gir betydelig høyere stivhet, men krever spesialiserte ekstruderingsoppsett. Lengde og spoleformat — spesifiser om rør er nødvendig i kuttede lengder, kveilmateriale eller dorbelastet kontinuerlig ekstrudering. Steriliseringsmetode — bekrefte EO-, gamma- eller autoklavkompatibilitetskrav; PEEK-slange med høy temperatur (vurdert til 250°C) er nødvendig for autoklavesteriliseringssykluser. Krav til forskriftsmessig dokumentasjon – spesifiser om ISO 10993, ISO 13485, resin CoA og IQ/OQ/PQ-dokumentasjon er nødvendig for støtte for forskriftsmessig innsending. PEEK kateterslangeapplikasjoner på tvers av kategorier for medisinsk utstyr PEEK kateterslange brukes på tvers av et bredt spekter av kategorier av medisinsk utstyr der kombinasjonen av stivhet, radiolucens og steriliseringstoleranse gir en klar fordel i forhold til alternative materialer: PEEK Tubing Adoption Growth by Application Area (2020–2026, Indicative Index) Adopsjonsindeks 2020 2021 2022 2023 For forskriftsmessige innleveringer bør en kvalifisert leverandør oppgi: ISO 13485-sertifisering, ISO 10993 biokompatibilitetsdata for PEEK-harpikskvaliteten, harpiksanalysesertifikater med partisporbarhet, dimensjonale inspeksjonsrapporter med statistiske prøvedata, prosessvalideringsregistreringer (IQ/OQ/PQ), og en endrings-ikke kvalitetsforpliktelse. Noen innsendinger kan også kreve en Drug Master File-referanse (DMF) eller tilsvarende dokumentasjon avhengig av målmarkedet og enhetsklassifiseringen.

-
14May-20262026-veiledning: Hvordan velge forsterket medisinsk slange for katetreFor kateterapplikasjoner der knekkmotstand, dreiemomentoverføring og trykktoleranse ikke er omsettelige, forsterket kateterslange er det klare valget fremfor uforsterkede alternativer . Enten kravet er navigering gjennom kronglete anatomi, vedvarende høytrykkslevering eller konsekvent skyvbarhet over lange skaftlengder, bestemmer det å velge riktig forsterkningsstruktur – flette, spole eller hybrid – direkte enhetens ytelse og pasientsikkerhet. Denne veiledningen går gjennom alle viktige beslutningspunkter: armeringstype, basismateriale, veggkonfigurasjon og applikasjonsspesifikke avveininger – slik at ingeniørteam kan gå fra spesifikasjon til leverandørkvalifisering med selvtillit. Hvorfor forsterkning er viktig i moderne kateterdesign Uforsterket polymerslange kollapser under sidekomprimering, bøyes ved trange bøyninger og mister dreiemomentfasthet over lange lengder. Disse feilmodusene er uakseptable i intervensjonskatetre, styrehylster og endoskopisk tilbehør der presis kontroll ved den distale spissen er kritisk. Flettet forsterket rør og spiralforsterkede konstruksjoner løser disse problemene ved å legge inn et strukturelt lag i rørveggen. Resultatet er et rør som opprettholder lumengeometrien under påkjenning, overfører rotasjonskraft effektivt langs lengden og tåler indre trykk som vil bryte uforsterkede ekvivalenter. Viktige ytelsesfordeler med forsterket kateterrør inkluderer: Knekkmotstand — opprettholder lumen åpenhet ved bøyningsradier som ville kollapse uforsterket rør. Dreiemomentrespons — 1:1 dreiemomentoverføring muliggjør presis distal spissstyring fra det proksimale håndtaket. Sprengtrykktoleranse — forsterkede vegger støtter trykk fra 300 psi til over 1200 psi avhengig av konstruksjon. Dimensjonsstabilitet — lumen-ID forblir konsistent under ekstern kompresjon eller vakuumforhold. Braid vs Spole: Velge riktig forsterkningsarkitektur De to primære armeringsarkitekturene - flettet og spiral (fjær) - tilbyr fundamentalt forskjellige mekaniske profiler. Å velge mellom dem krever forståelse av den dominerende mekaniske etterspørselen til applikasjonen. Flettet forsterket rør I flettet forsterket rør , filamenter av rustfritt stål eller polyester er vevd sammen i en kontrollert flettevinkel - typisk mellom 45° og 75° - rundt en dor før den ytre kappen påføres. Flettevinkelen styrer direkte balansen mellom dreiemomentoverføring og langsgående fleksibilitet: A høyere flettevinkel (nærmere 75°) øker bøylestyrken og motstanden mot sprengningstrykk. A nedre flettevinkel (nærmere 45°) forbedrer dreiemomentoverføring og aksial stivhet. Flett i rustfritt stål (mest vanlig, 304 eller 316L) støtter sprengningstrykk som overstiger 1000 psi i typiske kateterskaftdiametre. Polyesterflette gir tilstrekkelig styrke for applikasjoner med lavere trykk, samtidig som MRI-kompatibilitet opprettholdes. Spiral (fjær) forsterket rør Spolearmering bruker en spiralviklet tråd innebygd i rørveggen. Denne strukturen utmerker seg ved knekkmotstand og søylestyrke samtidig som den bevarer fleksibiliteten. Den åpne spolen gjør at slangen kan komprimeres og forlenges uten å miste lumen åpenhet - spesielt verdifull i endoskopiske og fleksible skopskaftdesigner. Spole tubing tilbyr overlegen knekkmotstand ved tette bøyningsvinkler sammenlignet med flette. Dreiemomentoverføringen er lavere enn flettet - spole er ikke ideell for applikasjoner som krever presis rotasjonskontroll. Hybrid coil-flette konstruksjoner kombinerer begge lagene for å oppnå både knekkmotstand og høy dreiemoment i komplekse anatomiske tilgangsenheter. Eiendom Flettet forsterket rør Spoleforsterket rør Hybrid (flettespole) Dreiemoment overføring Utmerket Moderat Veldig bra Knikmotstand Bra Utmerket Utmerket Sprengtrykk Veldig høy Moderat Høy Fleksibilitet Bra Veldig bra Bra MR-kompatibilitet Avhenger av trådmateriale Avhenger av trådmateriale Avhenger av trådmateriale Typisk applikasjon Førekatetre, innføringshylster Endoskoper, fleksible skafter Styrbare katetre, kompleks tilgang Tabell 1: Ytelsessammenligning av flette-, spole- og hybridarmeringsstrukturer Multi-Layer Medical Tubing: Hvordan veggkonstruksjon driver ytelsen Medisinsk flerlags slange lar hvert lag av kateterskaftveggen tjene en distinkt funksjon – noe som muliggjør ytelseskombinasjoner som et enkelt-materials enkeltlagsrør ikke kan oppnå. En typisk trelags forsterket kateterkonstruksjon består av: Iner liner - typisk PTFE eller FEP, som gir en lavfriksjonsoverflate for ledetråd eller enhetspassasje, med en friksjonskoeffisient så lav som 0,04. Forsterkningslag – flette, spole eller hybridstruktur i rustfritt stål innebygd i et selvklebende bindelag eller direkte festet til den indre foringen og den ytre jakken. Ytterjakke — PEBAX, nylon eller polyuretan, valgt for å balansere fleksibilitet, bindbarhet og overflateegenskaper som hydrofil beleggvedheft. Variable stivhetsprofiler kan oppnås ved å overføre det ytre jakkematerialet langs skaftlengden - for eksempel ved å bruke en stivere PEBAX 72D ved den proksimale enden som smalner av til en mykere PEBAX 35D ved den distale spissen. Denne gradientstivhetsdesignen er en definerende karakteristikk av høyytelses guidekatetre og mikrokatetre. Typisk sprengningstrykk ved armeringskonstruksjon (psi) Sprengtrykk (psi) 200 400 600 800 1000 1200 150 Uforsterket 500 Coil 1050 Flett (SS) 850 Hybrid Idicative burst pressure ranges by reinforcement type; actual values depend on OD, wall thickness, and material Knikbestandige medisinske slanger: hvordan bøyegeometri og konstruksjon samhandler Kinking oppstår når trykkspenningen på den indre veggen av en bøy overskrider den strukturelle kapasiteten til røret. Knekkbestandig medisinsk slange adresserer dette gjennom en kombinasjon av vegggeometri, armeringsstruktur og materialvalg. Den kritiske parameteren er minimum bøyningsradius (MBR) – den tetteste bøyningen et rør kan tåle uten knekking eller permanent deformasjon. Praktiske målestokker: Uforsterket PEBAX tubing (OD 5F): MBR approximately 25–35 mm . Coil-forsterket PEBAX-rør (samme OD): MBR redusert til ca 10–15 mm . Fletteforsterket nylonrør: MBR ca 15–20 mm med vesentlig høyere sprengningstrykk enn spolealternativer. Veggtykkelse-til-OD-forhold spiller også en betydelig rolle. Slange med en vegg-til-OD-forhold på 0,15 eller høyere viser generelt betydelig bedre kinkmotstand enn tynnveggede konstruksjoner, på bekostning av et mindre lumen-til-OD-forhold. For applikasjoner som krever tilgang gjennom anatomi med bøyningsvinkler som overstiger 90° – for eksempel transradial koronar tilgang eller transseptal punktering – representerer hybrid spoleflettekonstruksjoner den mest pålitelige tekniske løsningen. Høytrykksforsterket rør: Designhensyn for krevende bruksområder Høytrykksforsterket rør er nødvendig i applikasjoner som kraftinjeksjonsporter, kontrasttilførselskatetre og høytrykksballongoppblåsingsskaft. Disse applikasjonene kan påføre internt press av 300 til 1200 psi — verdier som nødvendiggjør nøyaktig prosjektering av forsterkningslaget. Fire designvariabler kontrollerer sprengningstrykkytelsen i forsterket kateterslange: Tråddiameter — tykkere tråd øker sprengningstrykket, men reduserer fleksibiliteten. Tråddiametre i rustfritt stål mellom 0,03 mm og 0,10 mm dekker de fleste kateterapplikasjoner. Plukkantall (flettetetthet) — høyere plukketall (flere trådkrysser per tomme) øker bøylestyrken. Typiske områder: 30–80 plukk per tomme (PPI). Antall trådbærere — flere bærere øker veggdekning og sprengningsytelse. 16-bærers flette er standard; 32-bærerkonstruksjoner gir høyere dekning for krevende høytrykksapplikasjoner. Jakkemateriale og liming — den ytre kappen må omslutte flettet fullstendig for å forhindre delaminering under trykk. Termisk reflow liming er standardprosessen for høy integritet jakkevedheft. Applikasjonsbasert utvalgsmatrise for forsterket kateterslange Tabellen nedenfor kartlegger vanlige kateterapplikasjoner til riktig forsterkningsarkitektur, basismaterialer og nøkkelytelsesmål. Søknad Forsterkning Type Jakkemateriale Nøkkelkrav Veiledende kateter SS Braid Nylon / PEBAX Moment, sprengningstrykk Mikrokateter SS Braid (fintråd) PEBAX 35D–55D Fleksibilitet, trackability Itroducer Sheath Flett eller spole PEBAX / Polyuretan Knekkmotstand, column strength Kontrastinjeksjonskateter Høy-density SS Braid Nylon 12 Høy pressure (800–1200 psi) Endoskopisk tilbehør Coil PEBAX / Silikon Tett bøyeradius, fleksibilitet Styrbart kateterskaft Hybrid (flettespole) PEBAX gradient Knekkmotstand for dreiemoment Tabell 2: Armeringsarkitektur og materialvalg etter kateterpåføring Variable stivhetsprofiler: Matchende fleksibilitet langs skaftet En av de mest klinisk viktige – og ofte underspesifiserte – aspektene ved forsterket kateterdesign er stivhetsovergangen langs skaftlengden. Et kateter som er jevnt stivt yter dårlig i kronglete anatomi. Et kateter som er jevnt mykt mangler skyvbarheten til å avansere gjennom motstand. Moderne kateterskaftdesign bruker sonestivhetsstyring gjennom flere teknikker: Graderte PEBAX jakkeoverganger — fra PEBAX 72D (proksimal) til PEBAX 25D (distal spiss) i 2–4 diskrete soner, noe som reduserer stivheten med en faktor på 3–5× langs skaftet. Variabel flettedekning — Redusering av antall hakke eller bæreantall mot den distale enden myker tuppseksjonen samtidig som dreiemomentresponsen i midtskaftet bevares. Selektive spolestigningsendringer — bredere spiralstigning i den distale seksjonen skaper en mykere, mer tilpasningsdyktig spisssone. Stivhetsprofil langs kateterskaftet (illustrerende) Relativ stivhet Proksimalt Midttskaft Distal spiss Lavt Mid Høy Uniform PEBAX 72D PEBAX 55D PEBAX 35D PEBAX 25D Illustrativ gradientstivhetsprofil ved bruk av sonale PEBAX-jakkeoverganger Overflatebehandlinger og belegg som forbedrer forsterket rørytelse Den ytre overflaten av forsterket kateterrør kan konstrueres videre gjennom overflatebehandlinger for å forbedre klinisk ytelse: Hydrofilt belegg — reduserer overflatefriksjonen med opptil 90 % når den blir fuktet, noe som muliggjør jevnere navigering gjennom kar og reduserer vaskulær traume. Hydrofobisk (PTFE) belegg – gir en ikke-klebende overflate som motstår blodadhesjon og reduserer risikoen for trombedannelse ved bruk med lengre opphold. Antimikrobielle overflatebehandlinger – relevant for langtidsinnlagte katetre der infeksjonsrisikoreduksjon er en regulatorisk og klinisk prioritet. Røntgentette markører eller striper — Innebygde bariumsulfat- eller vismuttrioksidforbindelser tillater fluoroskopisk visualisering av kateterposisjonen uten å tilføre betydelig stivhet til skaftet. Regulerings- og kvalitetskrav for forsterket kateterrørforsyning Anskaffelse av forsterket kateterslange for regulert medisinsk utstyr krever mer enn dimensjonskonformitet. Enhetsprodusenter bør bekrefte følgende fra enhver rørleverandør: ISO 13485-sertifisert kvalitetsstyringssystem dekker flette-/spiralfabrikasjon, co-ekstrudering og etterbehandling. GMP-kompatibel renromsproduksjon (ISO klasse 7 eller 8) for partikkelkontrollert produksjon. Prosessvalideringsdokumentasjon (IQ/OQ/PQ) med statistiske prøvetakingsbevis for dimensjonell og mekanisk konsistens. Biokompatibilitetsdata i henhold til ISO 10993 for alle materialer i kontakt med pasientvev eller blod. Full sporbarhet for råvarer – harpiks- og trådpartinummer, samsvarssertifikater og inspeksjonsregistreringer under prosessen – for å støtte innsendinger av 510(k), PMA eller CE Technical File. Om LISTANT Siden etableringen i 2014, NINGBO LINSTANT POLYMER MATERIALS CO., LTD. har spesialisert seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologi for medisinske polymerslanger. Vårt dedikerte løfte til produsenter av medisinsk utstyr er vår forpliktelse til presisjon, sikkerhet, mangfoldige prosessutviklingsevner og konsekvent produksjon. LINSTANT har et renseverksted som spenner over nesten 20.000 kvadratmeter og overholder GMP-kravene. Våre fasiliteter inkluderer 15 importerte ekstruderingslinjer med forskjellige skruestørrelser og enkelt-/dobbelt-/trilags co-ekstruderingsmuligheter, åtte PEEK-ekstruderingslinjer, to sprøytestøpelinjer, nesten 100 sett med utstyr for veving/fjæring/belegging, og førti sett med sveise- og formingsutstyr. Disse ressursene sikrer samlet en effektiv gjennomføringskapasitet for bestillinger. Virksomhetsomfang: Våre produkter dekker et bredt spekter av størrelser, inkludert ekstruderte enkelt-/flerlagsrør, enkelt-/flerlumenrør, enkelt-/dobbelt-/trilags ballongslanger, spiral/flettede forsterkede hylster, spesialkonstruksjonsmateriale PEEK/PI-rør og ulike overflatebehandlingsløsninger. Ofte stilte spørsmål Q1: Hva er flettet forsterket rør og hvordan lages det? Flettet forsterket rør produseres ved å veve filamenter av rustfritt stål eller polyester over en dor i en kontrollert flettevinkel, og deretter påføre en polymerkappe over flettet via ekstrudering eller termisk reflow. Resultatet er en flerlagsstruktur med betydelig høyere sprengtrykk og dreiemomentoverføring enn uforsterkede rør med samme ytre diameter. Q2: Hva er forskjellen mellom knekkbestandig medisinsk slange og standard kateterslange? Standard kateterslange vil bøyes når den bøyes utover dens minste bøyeradius, og kollapser lumen og blokkerer væske- eller enhetspassasjen. Knekkbestandige medisinske slanger bruker spole- eller fletteforsterkning for å støtte rørveggen mot knekking – opprettholder lumen åpenhet ved bøyningsvinkler og radier som vil føre til at standardslangen svikter. Q3: Når bør jeg bruke flerlags medisinsk slange i stedet for en enkeltlagskonstruksjon? Medisinsk flerlags slange is indicated when no single material can simultaneously meet all performance requirements. For example, when a catheter must have a low-friction inner surface for guidewire passage (PTFE liner), embedded structural reinforcement, and a bondable outer surface for tip attachment or hydrophilic coating (PEBAX jacket) — a multi-layer construction is the engineered solution. Q4: Hvilket sprengtrykk kan høytrykksarmerte rør oppnå? Høytrykksforsterket rør using stainless steel braid with 32 carriers, high pick density, and a Nylon 12 jacket can achieve burst pressures exceeding 1,200 psi in standard catheter shaft diameters (4F–8F). Actual performance depends on wire diameter, braid angle, jacket material, and tubing OD — all of which should be confirmed through prototype testing during development. Spørsmål 5: Kan forsterket kateterslange gjøres MR-kompatibel? Ja. MRI-kompatibel forsterket kateterslange erstatter rustfri ståltråd med ikke-ferromagnetiske alternativer som polyester, PEEK eller nitinolfilamenter. Polyesterflettet rør er det vanligste valget for MR-betinget kateterdesign, selv om det gir lavere sprengtrykk enn flettekonstruksjoner i rustfritt stål med tilsvarende geometri.

-
07May-2026Medisinsk ballongslange vs standard kateterslange: Hvilken er bedre?Når du velger mellom medisinsk ballongslange og standard kateterslange, svaret avhenger av den kliniske applikasjonen - men for prosedyrer som krever kontrollert dilatasjon, presis trykkretensjon eller komplekse kateterballongsystemer, ballongrør overgår konsekvent standard kateterslange . Denne artikkelen bryter ned de viktigste forskjellene, materialalternativene, ytelsesstandardene og utvalgskriteriene for å hjelpe ingeniører for medisinsk utstyr og innkjøpsteam med å ta informerte beslutninger. Hva er Medisinsk ballongslange og hvordan skiller det seg fra standard kateterslange? Ballongslange er konstruert spesielt for oppblåsing og deflasjonssykluser under kontrollert trykk. Den må tåle gjentatte mekaniske påkjenninger, opprettholde dimensjonsnøyaktighet under ekspansjon og gå tilbake til sin opprinnelige form etter tømming. Standard kateterslange er derimot først og fremst designet for væsketransport - den prioriterer kinkmotstand, fleksibilitet og lumenåpenthet fremfor radiell ekspansjonsytelse. De strukturelle forskjellene er betydelige: Ballongslange uses flerlags co-ekstrudering (enkelt/dobbelt/tre-lags) for å optimalisere veggelastisitet og sprengningstrykktoleranse. Standard kateterslanger bruker vanligvis enkeltlags ekstrudering med forsterket fletting eller vikling for skyvbarhet. Kateterballongslange må oppfylle spesifikke sprengningstrykk - vanligvis fra 6 atm til over 20 atm, avhengig av applikasjonen. Veggtykkelsestoleranser i ballongrør holdes vanligvis til ±0,01 mm eller strammere for å sikre forutsigbar oppblåsningsgeometri. Funksjon Medisinsk ballongslange Standard kateterslange Primær funksjon Kontrollert oppblåsing/dilatasjon Væske/trådgjennomgang Veggstruktur Flerlags co-ekstrudering Enkelt eller forsterket lag Sprengtrykksområde 6–30 atm Ikke typisk vurdert Veggtoleranse ±0,01 mm eller tettere ±0,05–0,10 mm typisk Materialalternativer Nylon, PTFE, PET, PEBAX PEBAX, polyuretan, silikon Tabell 1: Viktige forskjeller mellom medisinsk ballongslange og standard kateterslange Materiale er viktige: Hvorfor PTFE-ballongslanger og flerlagsstrukturer leder feltet Materialvalg er den mest effektive beslutningen innen design av ballongrør. De fire mest brukte materialene gir hver sin distinkte ytelsesavveining: PTFE ballongslange PTFE ballongslange tilbyr eksepsjonell kjemisk treghet, en svært lav friksjonskoeffisient (omtrent 0,04) og enestående biokompatibilitet. Det er det foretrukne valget for applikasjoner der smøreevne og ikke-reaktivitet er avgjørende - for eksempel koronar ledetrådslumen og medikamentavgivende ballongsystemer. Imidlertid er PTFE relativt ikke-kompatibel, noe som begrenser bruken i applikasjoner som krever betydelig radiell ekspansjon. Nylon og polyamid Nylonbasert ballongrør gir en sterk balanse mellom sprengstyrke, fleksibilitet og bearbeidbarhet. Nylon 12 og Nylon 11 er mye brukt i angioplastikkballongfabrikasjon fordi de støtter både semi-kompatible og ikke-kompatible ballongprofiler. Sprengtrykk av 14–20 kl er rutinemessig oppnåelige med passende veggtykkelse og lagkonfigurasjon. PET (polyetylentereftalat) PET er gullstandarden for ikke-kompatible ballongrør. Den gir minimal radiell etterlevelse etter dannelse og brukes ofte i høytrykks-hjerte- og perifere vaskulære applikasjoner. PET-ballonger opprettholder sin nominelle diameter under trykk, og gir forutsigbare resultater ved behandling av forkalket lesjon. PEBAX (polyeterblokkamid) PEBAX er mye foretrukket for ballonger som passer på hverandre på grunn av dens elastomere egenskaper og utmerkede tretthetsbestandighet. Den støtter en mykere, mer formbar ballongprofil – godt egnet for okklusjonsballonger og visse gastrointestinale applikasjoner. PEBAX-kvaliteter varierer fra Shore 25D til 72D, og tilbyr bred designfleksibilitet. Materialsprengningstrykksammenligning (typisk rekkevidde, atm) Burst Pressure (atm) 5 10 15 20 8 PTFE 17 Nylon 20 PET 12 PEBAX Typisk maksimalt sprengningstrykk av ballongrørmateriale (veiledende verdier; faktiske spesifikasjoner avhenger av geometri og design) Tilpasset medisinsk slange: Når standardprofiler ikke er nok Mange neste generasjons kateterbaserte enheter krever tilpassede medisinske slanger som går utover hyllespesifikasjoner. Tilpassede ballongrørløsninger er kritiske når: Enheten krever ikke-standard ytre diametre — som sub-millimeter profiler for pediatrisk eller nevrovaskulær bruk. Ballongen må integrere medikamentbelegg eller spesialiserte overflatebehandlinger etter ekstrudering. Søknaden krever multi-lumen konfigurasjoner — for eksempel et separat oppblåsningslumen ved siden av et ledetrådslumen innenfor samme skaft. Fargekoding, røntgentett striping eller markører kreves for fluoroskopisk synlighet. Reguleringsinnleveringer krever dokumentert prosessvalidering og sporbarhet av råvarepartier. Produsenter som er i stand til tri-lags co-ekstrudering og GMP-kompatibel produksjon kan støtte OD-områder så små som 0,3 mm til over 10 mm , med veggtykkelser fra 0,05 mm til 1,5 mm — gir designingeniører betydelig spillerom til å optimere både mekanisk og funksjonell ytelse. Ytelsesmålinger som betyr noe ved valg av kateterballongslange Ved evaluering kateterballongslange for en spesifikk applikasjon bør fem ytelsesberegninger lede avgjørelsen: 1. Samsvarsprofil Kompatible ballonger utvider seg i diameter når trykket øker – nyttig for okklusjons- og tilnærmingsoppgaver. Ikke-kompatible ballonger opprettholder en fast diameter og foretrekkes for presis lesjonsutvidelse. Halvkompatible ballonger tilbyr en mellomting. Å velge feil samsvarsprofil for en søknad påvirker direkte prosedyreresultater. 2. Sprengtrykk og sikkerhetsmargin Rated sprengningstrykk (RBP) er trykket som 99,9 % av ballongene vil ikke sprekke med 95 % sikkerhet, i henhold til ISO 10555 veiledning. En sikkerhetsmargin på minst 15–20 % over det nominelle arbeidstrykket er standard praksis i hjerte- og vaskulære applikasjoner. 3. Dimensjonskonsistens Ballongslanger med inkonsekvent veggtykkelse resulterer i asymmetrisk oppblåsing – en sikkerhetsrisiko ved enhver vaskulær prosedyre. Presisjonsekstruderingslinjer utstyrt med lasermikrometer målesystemer kan opprettholde OD-toleranser innenfor ±0,01 mm i sanntid. 4. Tretthetsmotstand Gjenbrukbare ballongkatetre eller enheter som brukes i scenarier med flere oppblåsninger, må bestå syklisk utmattelsestesting. PEBAX og visse nylonkvaliteter viser at tretthetslevetiden overskrider 500 inflasjonssykluser uten målbar ytelsesforringelse i kontrollert testing. 5. Steriliseringskompatibilitet Ballongrørmaterialer må være kompatible med steriliseringsmetoden som brukes – EO (etylenoksid), gammabestråling eller e-stråle. PTFE og PET fungerer godt på alle tre metodene. Noen PEBAX-kvaliteter kan kreve kvalifisering for bestrålingsdose for å bekrefte at ingen forringelse av mekaniske egenskaper. Tretthetsmotstand etter materiale (inflasjonssykluser, veiledende) Sykluser (×100) 1 2 3 4 5 PTFE Nylon PET PEBAX 150 350 250 500 Veiledende utmattelsessyklus ytelse etter materiale; faktiske resultater varierer med design og testforhold Applikasjonsbasert utvalgsveiledning for ballongslanger Ulike kliniske områder stiller ulike krav til ballongslanger. Tabellen nedenfor gir en praktisk bruk-til-material-kartlegging for vanlige kateterballongbruk: Søknad Foretrukket materiale Samsvarstype Typisk trykk Koronar angioplastikk Nylon / PET Ikke-kompatibel 12–20 atm Perifer vaskulær Nylon / PEBAX Halvkompatibel 8–14 kl Urologisk utvidelse PEBAX / Silikon Samsvarlig 3–8 atm Esophageal dilatasjon PEBAX Samsvarlig 2–6 atm Nevrovaskulær / embolisk beskyttelse PTFE / Nylon Ikke-kompatibel 6–12 atm Medikamentbelagt ballong PTFE / Nylon Halvkompatibel 8–16 kl Tabell 2: Anbefalt ballongslangemateriale og samsvarstype etter klinisk bruk Produksjonskvalitet og regulatoriske hensyn For produsenter av medisinsk utstyr er det ikke valgfritt å skaffe ballongslanger fra en GMP-kompatibel produsent – det er et grunnleggende forskriftskrav. Viktige kvalitetsindikatorer for produksjon inkluderer: ISO 13485 sertifisering for kvalitetsstyringssystemet som dekker design, ekstrudering og etterbehandling. Renromsproduksjonsmiljøer (ISO klasse 7 eller 8) for å forhindre partikkelforurensning under ekstrudering og håndtering. In-line dimensjonsovervåking ved hjelp av lasermålesystemer for sanntids kvalitetstilbakemelding. Full materialsporbarhet – inkludert harpikspartinummer, prosessparametere og inspeksjonsposter – for å støtte innsendinger av 510(k) eller CE Technical File. Prosessvalideringsdokumentasjon (IQ/OQ/PQ) for hvert tilpassede rørprodukt for å sikre konsistens på tvers av produksjonspartier. Produsenter som også tilbyr nedstrømsfunksjoner – som ballongforming, spissbinding, overflatebelegg og montering – gir betydelig verdi ved å redusere kompleksiteten i forsyningskjeden og muliggjøre raskere designgjentakelsessykluser. Om LISTANT Siden etableringen i 2014, NINGBO LINSTANT POLYMER MATERIALS CO., LTD. har spesialisert seg på ekstruderingsprosessering, belegg og etterbehandlingsteknologi for medisinske polymerslanger. Vårt dedikerte løfte til produsenter av medisinsk utstyr er vår forpliktelse til presisjon, sikkerhet, mangfoldige prosessutviklingsevner og konsekvent produksjon. LINSTANT har et renseverksted som spenner over nesten 20.000 kvadratmeter og overholder GMP-kravene. Våre fasiliteter inkluderer 15 importerte ekstruderingslinjer med forskjellige skruestørrelser og enkelt-/dobbelt-/trilags co-ekstruderingsmuligheter, åtte PEEK-ekstruderingslinjer, to sprøytestøpelinjer, nesten 100 sett med utstyr for veving/fjæring/belegging, og førti sett med sveise- og formingsutstyr. Disse ressursene sikrer samlet en effektiv gjennomføringskapasitet for bestillinger. Virksomhetsomfang: Våre produkter dekker et bredt spekter av størrelser, inkludert ekstruderte enkelt-/flerlagsrør, enkelt-/flerlumenrør, enkelt-/dobbelt-/trilags ballongslanger, spiral/flettede forsterkede hylster, spesialkonstruksjonsmateriale PEEK/PI-rør og ulike overflatebehandlingsløsninger. Ofte stilte spørsmål Q1: Hva er forskjellen mellom kompatible og ikke-kompatible medisinske ballongslanger? Kompatible ballongrør utvides i diameter når oppblåsingstrykket øker, noe som gjør den egnet for okklusjon og tilnærmingsprosedyrer. Ikke-kompatible ballongslanger opprettholder en fast nominell diameter uavhengig av trykkøkning over det nominelle oppblåsningstrykket - den brukes når presis, kontrollert dilatasjon av et kar eller lumen er nødvendig, for eksempel ved angioplastikk. Spørsmål 2: Hvilke materialer er mest brukt i PTFE-ballongslanger? PTFE ballongslange is most frequently used as a liner or inner layer in multi-layer constructions where lubricity and chemical inertness are prioritized — such as drug-eluting balloons or guidewire-compatible lumens. It is often combined with outer layers of Nylon or PEBAX to add burst strength and flexibility to the overall tubing structure. Q3: Kan tilpassede medisinske slanger utvikles for svært små ytre diametre? Ja. Avanserte ekstruderingsprodusenter kan produsere spesialtilpassede medisinske slanger med ytre diametre så små som 0,3 mm, som dekker pediatriske, nevrovaskulære og oftalmiske enheter. For å oppnå presise toleranser på disse skalaene kreves spesialisert mikroekstruderingsutstyr og in-line lasermålesystemer for å opprettholde dimensjonskonsistens. Spørsmål 4: Hvordan fordeler trelags co-ekstrudering ytelsen til kateterballongslangen? Trelags co-ekstrudering gjør at hvert lag av ballongslangen kan optimaliseres for en spesifikk funksjon: det indre laget for smøreevne eller kjemisk kompatibilitet, det midterste laget for strukturell styrke og sprengtrykk, og det ytre laget for overflateegenskaper som bindbarhet eller beleggvedheft. Denne tilnærmingen muliggjør ytelsesnivåer som ikke er oppnåelige med enkeltlags ekstrudering. Q5: Hvilken dokumentasjon bør jeg forvente fra en GMP-kompatibel ballongslangeleverandør? En kvalifisert leverandør bør gi et Certificate of Conformance (CoC), materialsporbarhetsregistreringer (harpikspartinumre og leverandørsertifikater), dimensjonale inspeksjonsrapporter, prosessvalideringsregistreringer (IQ/OQ/PQ) og biokompatibilitetsdata som refererer til ISO 10993. For regulerte markeder kan tilleggsdokumentasjon som ISO 13485 kvalitetsavtale også kreves.

 KONTAKT OSS
Hvis du er interessert i våre produkter, vennligst kontakt oss
- KONTAKTINFORMASJON
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTER
- Medisinsk ekstrudert slange
- Medisinsk forsterket slange
- Polyimid
- KIT
- Ballongrør
- Mikro kateter
- Sekundære prosesser
- Krympeslange
- Fluoropolymer medisinsk slange
- Endoskop
- Negativt trykktilgangshylster
- Veiledende kateter
- Angiografisk kateter
- Høytrykksflettet rør
- Medisinsk røroverflatebehandlingsprosess
- NYHETSSENTER
- Bransjenyheter
- Bedriftsnyheter
- MOBILTERMINAL

